
 English
 русский
 Español
 中文简体
半导体治具属于高精密、高附加值工装件,对定位精度、形位公差、表面防护有着严苛要求。治具产品型号迭代快、单批次数量少,是典型的多品种、小批量加工场景。传统装夹方式需要在机床内部完成找正、调试,频繁换型带来大量辅助工时,不仅挤占 CNC 加工中心的有效切削时间,反复装夹也容易引入定位误差,对良率管控带来挑战。
苏州速易德 SET 针对半导体治具加工工况,落地零点快换工装自动化配套方案,依托零点定位基准...
了解更多
速易德零点定位系统|大型数控磨齿机 高效装夹完整解决方案
一、行业痛点:大型磨齿加工工装瓶颈
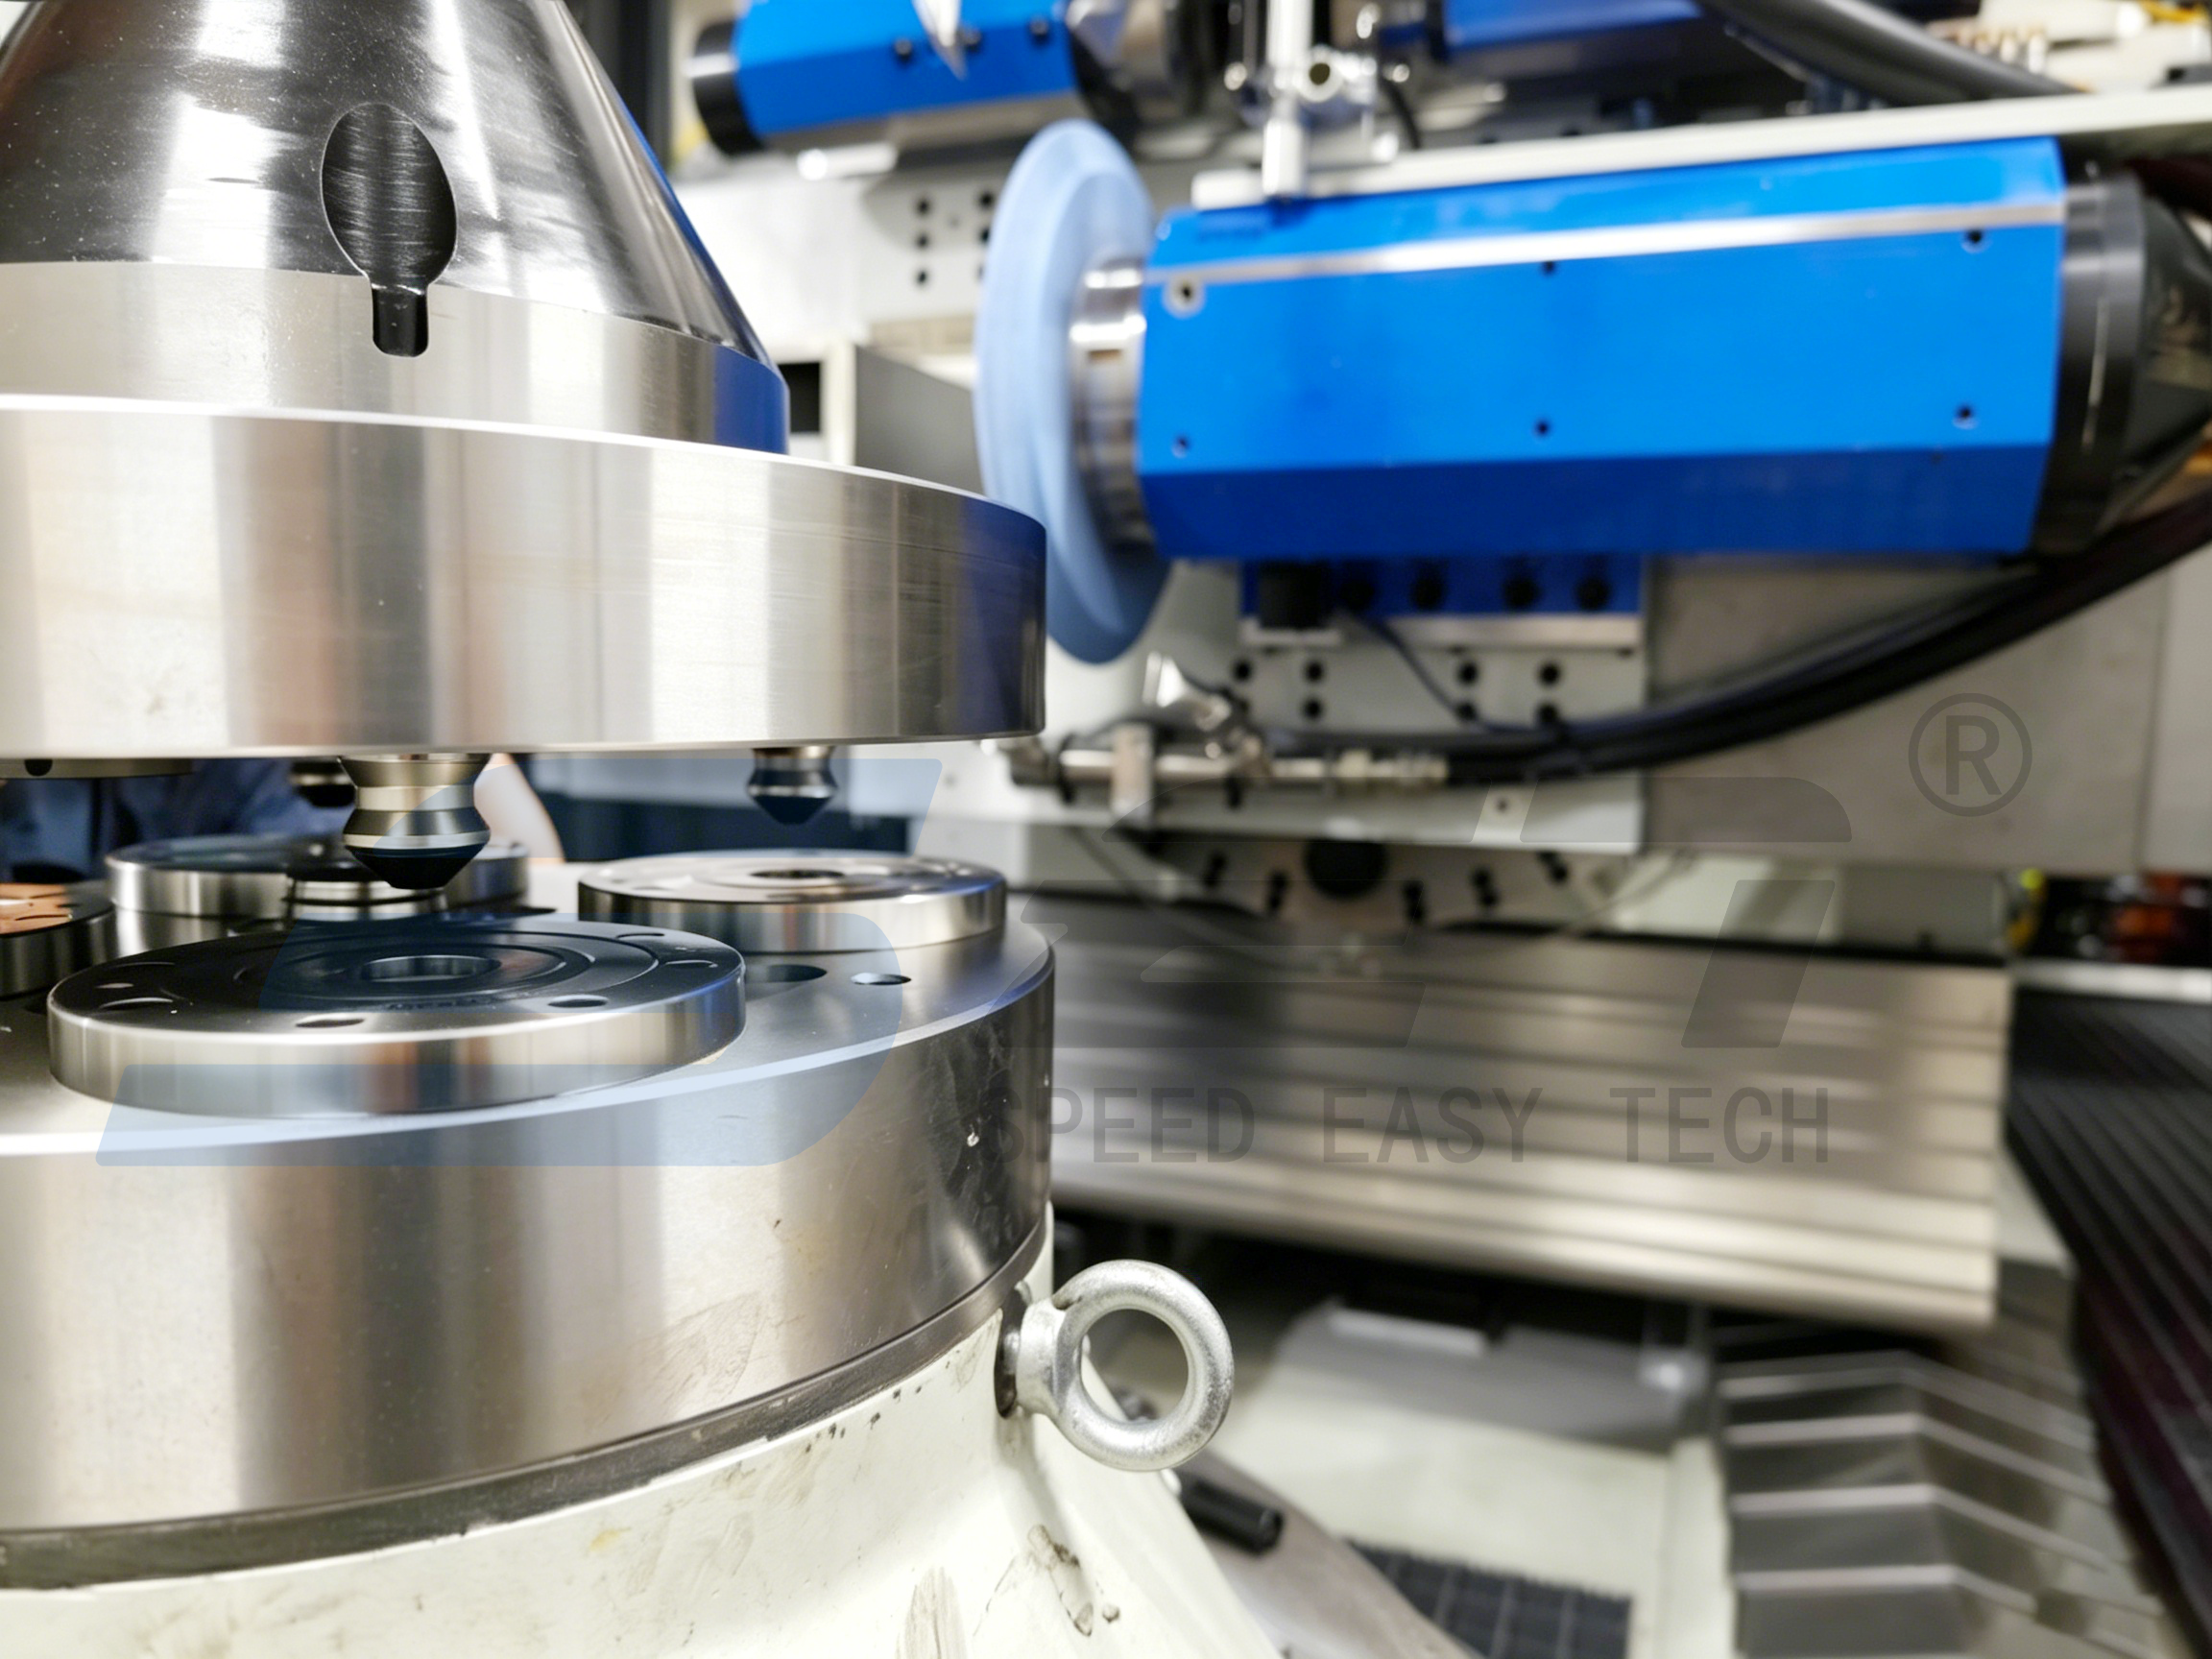
风电、盾构、矿山装备所用大直径重载齿轮,精加工全部依赖大型数控成形磨齿机。传统卡盘、分体工装在生产中长期暴露四大难题:
装夹校正耗时久:单套齿圈、重型齿轮上机后,人工打表校正内孔、端面跳动需要 2-4 小时,磨齿机大量时间闲置,稼动率极低;
重复定位精度差:每次换产重新找正,人为误差累积,极易出现齿形、齿向精度超差,报废成本居高不下;
多品种换产柔性不足:一套工装仅适配单一规格齿轮,切换产品需整体拆卸、重新校准,无法满足混线生产;
重型工件夹持安全性弱:大吨位工件仅靠单一卡盘受力,磨削冲击下易产生微位移,齿面出现振纹,影响齿轮静音与承载性能。
二、速易德三层模块化零点定位系统适配方案
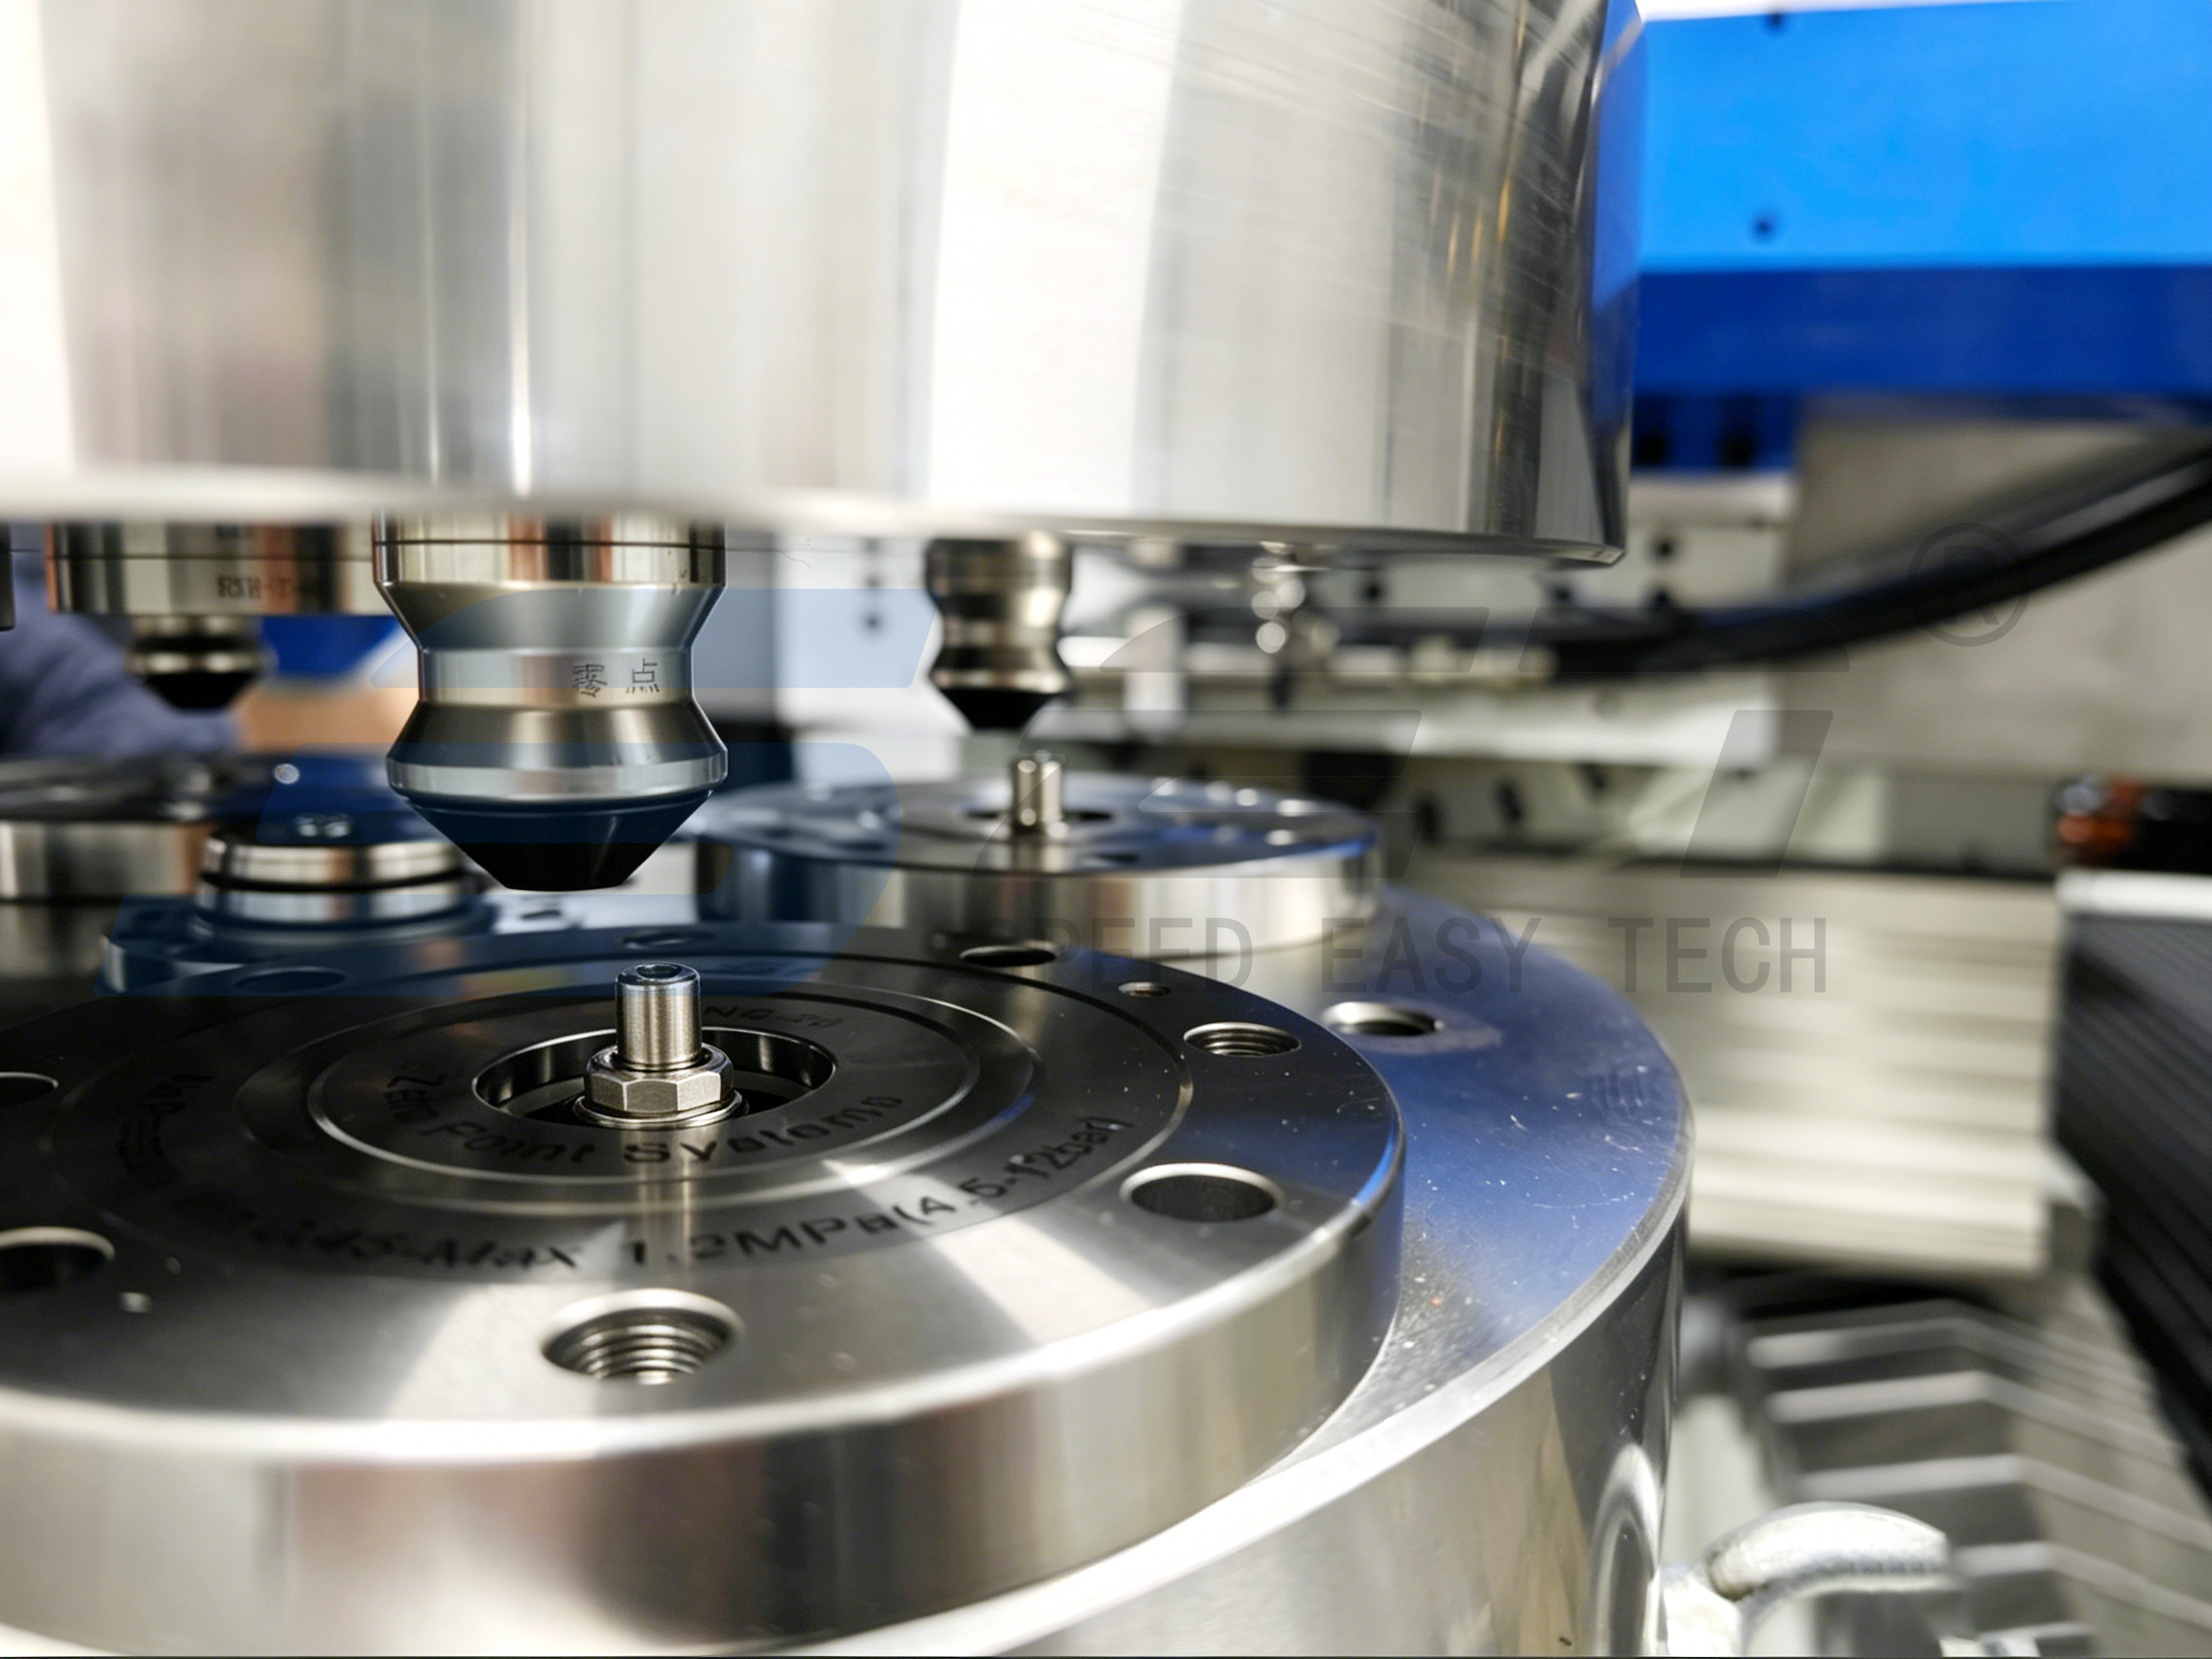
针对大型磨齿机大尺寸静压回转工作台,速易德采用母板 + 过渡托盘 + 专用齿坯工装三层结构,构建统一标准化基准,完全适配大模数、大直径齿轮磨削工况。
- 底层:固定式零点基础母板(机床基准)
根据磨齿机转台直径定制加厚高强度基础板,通过高强度螺栓锁紧固定于工作台,一次性校正平面度≤0.005mm,对齐机床回转中心后不动。 板体搭载多组重载零点定位单元,单单元夹紧力满足重型工件切削负载,内置弹簧机械自锁结构,断气不松件,磨削位移风险;统一气动接口,可直接对接机床内置气源,无需额外液压站。
- 中层:带拉钉零点过渡托盘(柔性换产载体)
托盘底部预装高精度拉钉,与底层母板锥面实现双面两点定位定心;托盘上部可按需装配齿轮胀套、端面支撑牛腿、角向分度销等专用夹具。 核心优势为机外离线预调:全部校正、装夹工序在机床外部预调台完成,完全不占用磨齿加工时间,提前完成齿坯跳动检测、角度定位。
- 顶层:齿轮专用夹持工装(适配全品类工件)
依托托盘搭载定制化工装,覆盖两类主流加工工件:
风电大齿圈 / 行星齿轮:采用内孔胀紧 + 多点端面支撑,补偿薄壁件热处理变形;
盾构、矿山重型圆柱 / 锥齿轮:大承重端面定位工装,分散工件自重与磨削冲击力。
整套系统重复定位精度≤0.005mm,满足磨齿 IT3~IT5 级超高精度加工要求。
三、标准化落地操作全流程
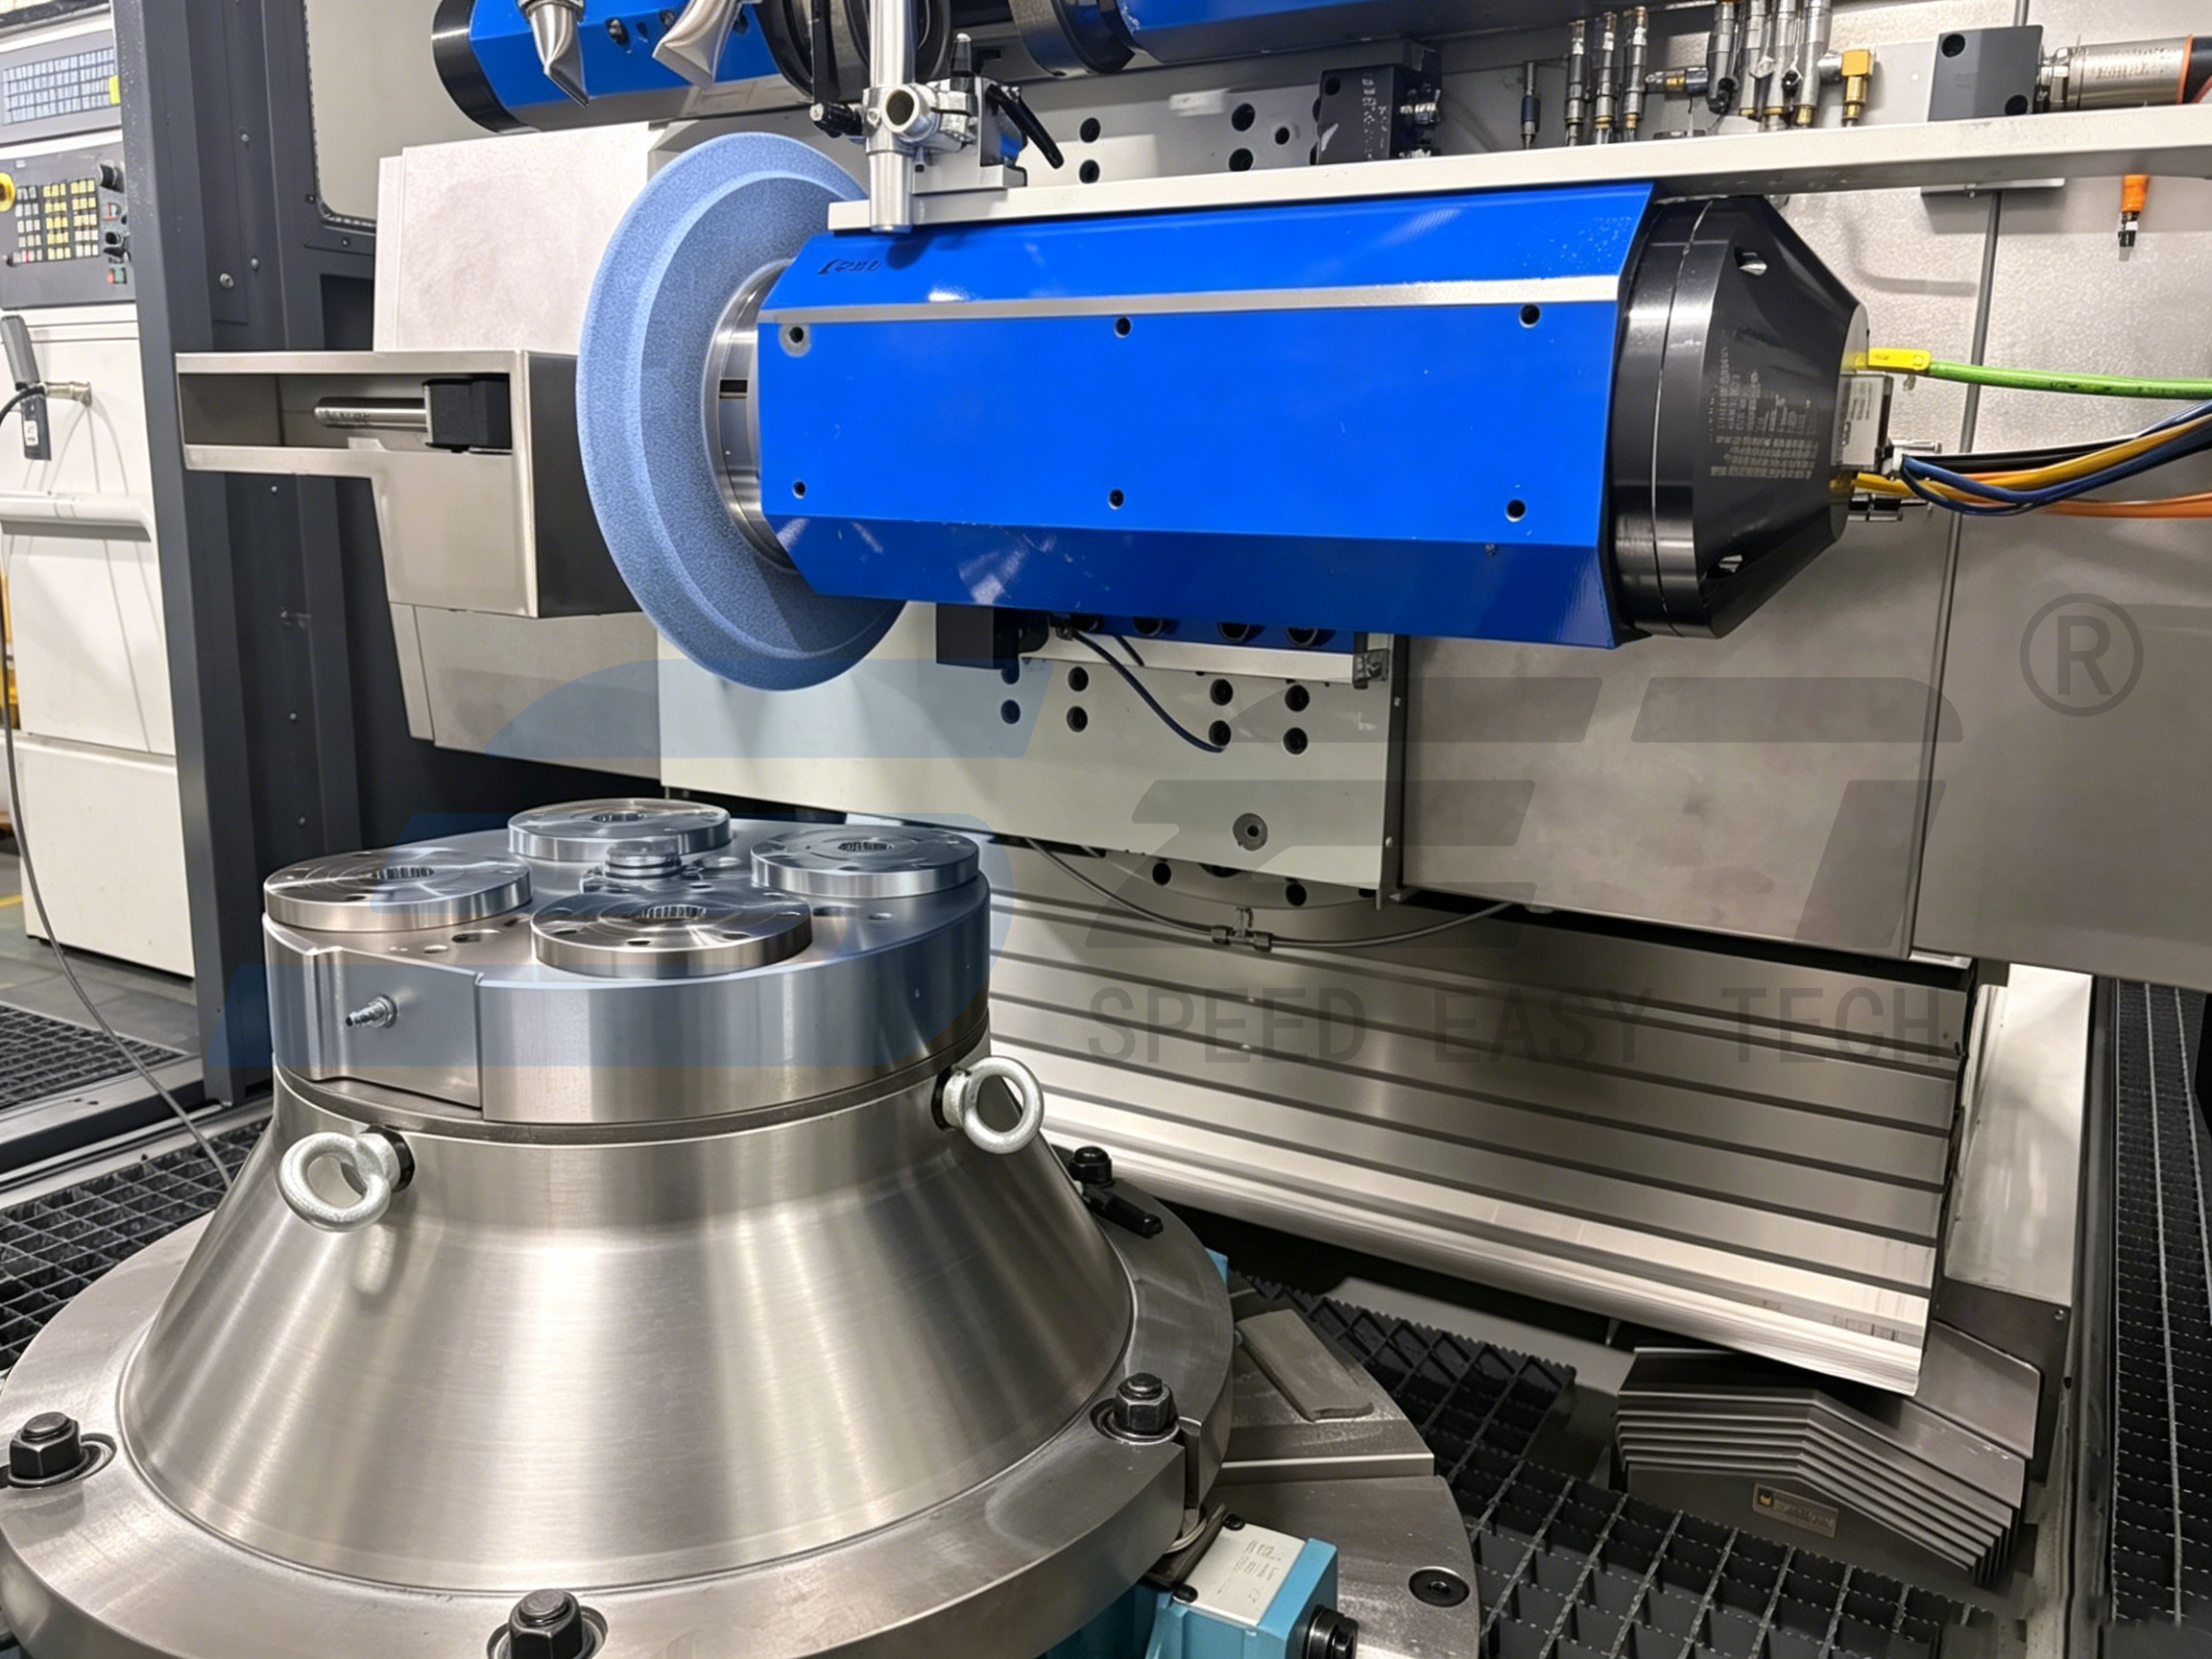
步骤 1:机床基准一次性搭建(仅初次安装操作)
清理磨齿机静压工作台,吊装零点基础母板到位;
扭矩螺栓均匀锁紧,千分表校正母板平面与回转同心度;
接入气动管路,调试单元夹紧、解锁气压;
数控系统录入统一基准坐标并存储,后续无需重复对基准。
步骤 2:离线机外预调(核心增效环节)
在独立预调工位完成整套装配:将拉钉装配至托盘→安装齿轮专用工装→吊装待磨齿轮→校正工件端面、内孔跳动→完成角向定位锁死。全部流程在机床待机时同步完成,无设备停机损耗。
步骤 3:快速上机装夹(3-10 分钟完成换产)
通气解锁机床母板零点单元;
行车吊装整套预调好的托盘 + 齿轮进入加工区域;
拉钉自动落入定位锥面,断气后单元弹簧自锁夹紧;
数控系统直接调用预存基准,无需重新打表、对刀,一键启动磨齿程序。
步骤 4:多规格混线换产循环
一件加工完成后通气解锁吊下托盘,直接吊装另一套提前预调完成的不同规格齿轮托盘,切换对应加工程序即可连续生产,实现风电、工程机械齿轮柔性混产。
四、方案核心落地价值
设备利用率大幅提升:单件装夹辅助工时降低 90% 以上,磨齿机有效磨削时间提升 30%-60%,充分释放高端设备产能;
加工精度稳定可控:统一基准消除人工校正误差,齿轮齿形、齿向一致性显著提升,废品率大幅下降;
生产柔性升级:一套机床母板可配套数十款托盘工装,快速切换不同模数、直径齿轮,减少工装采购库存;
生产安全与人力优化:重型工件无需反复吊装校正,降低操作工劳动强度,自锁结构加工过程工件偏移、掉落风险;
适配长期国产化产能扩张:针对风电、新能源、盾构装备持续增长的齿轮订单,低成本完成产线提质改造,无需更换昂贵磨齿主机。
五、方案适用场景总结
速易德大型零点定位系统,适配各类重型数控成形磨齿机,广泛应用于风电增速箱齿圈、盾构回转支承、矿山重载减速器齿轮、大型船舶传动齿轮等高精密硬齿面磨削工序,是齿轮制造企业降本增效、柔性升级的标准化工装解决方案。
最新消息
-
零点快换工装自动化整体解决方案|苏州速易德柔性产线配套方案随着精密机加工行业向柔性化、自动化、无人化方向持续发展,多品种、小批量订单已经成为主流生产模式。众多企业在搭建 CNC 自动化产线、五轴加工单元时,常常面临换产耗时长、基准不统一、跨机床流转精度不稳定、夜班无人生产风险高等难题。 作为专注零点定位夹持技术的研发与方案服务商,苏州速易德 SET 打造零点快换工装自动化整体解决方案,以标准化零点定位接口为核心,打通预调、转运、加工、检测全工序基准链路,...了解更多
-
零点预调站应用观察:航空制造场景下的适配逻辑航空装备零部件具备材料难加工、结构复杂、精度指标严苛、单件价值高、多品种小批量的典型特征。五轴机床作为核心加工设备,采购成本高昂,但大量生产时间消耗在工件装夹、打表找正、复测调整等机内辅助工序,有效切削率长期偏低。同时人工调试带来的装夹偏差,一旦流入切削环节,极易造成昂贵锻件、机匣类零件直接报废。 基于航空制造的生产痛点,零点预调站 + 零点定位系统的机外预调工艺,逐步成为国内航空零部件工厂柔性升...了解更多
-
零点预调站技术原理与行业应用价值解析在CNC精密加工、模具制造及批量零部件生产场景中,机床有效切削利用率是制约企业产能提升的核心因素。传统加工模式下,工件装夹、基准找正、尺寸复测、偏差调试等辅助工序长期占用机床生产时间,导致设备稼动率偏低、换产效率低下,同时人工调试误差也极易造成产品精度不一致、批次稳定性差等生产问题。 随着智能制造与柔性生产升级迭代,零点预调站结合零点定位系统的标准化工装工艺,已成为精密制造企业降本增效、提质稳产...了解更多
-
苏州速易德|国产零点定位系统实力厂家,一站式精密工装解决方案在机加工柔性化转型趋势下,多品种小批量生产成为行业常态,企业对工装夹具的定位精度、换产效率、方案配套能力提出更高要求。零点定位系统作为精密加工的核心快换工装,广泛应用于加工中心、五轴机床、自动化工作站,能够解决传统工装装夹耗时、重复找正麻烦、基准不统一等难题。苏州速易德(SET),国内专业零点定位系统源头厂家,深耕精密工装夹具研发、生产与定制服务,为航空航天、半导体设备、模具制造、汽车零部件、工程...了解更多
-
机床换工耗时久?苏州速易德 SET 零点定位系统,缩短 90% 装夹时间在多品种、小批量机加工生产模式下,频繁更换工装、反复打表找正工件,一直是制约加工中心、五轴机床产能释放的核心痛点。传统装夹需要停机对位,大量工时浪费在工装调试环节,机床有效切削率低,生产成本居高不下。作为专业零点定位系统厂家,苏州速易德(SET)深耕精密工装夹具领域多年,自主研发 SET 零点定位快换系统,帮助制造企业大幅压缩工件装夹时长,提升设备利用率。 产品特点苏州速易德 SET 零点定位系统...了解更多