
 English
 русский
 Español
 中文简体
导语:卧式五轴机床是高端精密制造的核心载体,但工装换型慢、重复定位不稳、难以对接自动化上下料,一直是很多车间量产的卡点。苏州速易德 SET 零点定位系统,跳出单纯 “快换夹具” 的认知,以零点基准为核心,串联起精密加工、柔性换型、自动化产线三大环节,给卧式五轴加工提供一套可落地、可复制的基准解决方案。
在半导体零部件、医疗器械、航空结构件、汽车精密阀体、3D 打印后处理等高端加工场景里,卧式五轴机...
了解更多
五轴机床稼动率低、调件耗时?零点快换工装解决对刀低效痛点
前言:绝大多数五轴工厂,都踩了同一个致命坑
当下精密加工行业,模具、航空航天、新能源汽车、3C精密、液压阀体、自动化零件车间,几乎都在加码高端五轴设备。五轴加工中心、摇篮五轴、车铣复合五轴陆续进场,但很多企业投入巨资后,产能、良率、利润始终达不到预期。
深入车间现场不难发现一个普遍现状:五轴机床大部分时间根本不在切削。
机床真正有效切削工时不足40%,剩余60%以上时间全部消耗在:人工分中、寻边对刀、拆装夹具、工件基准校正、批次换型调试上。
随着行业多品种、小批量、短交期订单成为常态,传统加工模式的弊端被无限放大:
- 单次换型调件耗时30分钟至数小时,设备频繁停机待机;
- 复杂多面体零件多次装夹,累积误差持续放大,尺寸超差、曲面纹路不良频发;
- 加工质量高度依赖老师傅经验,人员轮岗、离职后,产品一致性大幅下滑;
- 高端五轴的高精度、高效率优势,完全被前置装夹调试工序抵消。
很多工厂误以为「机床越好、产能越高」,实则忽略了核心关键:五轴机床的上限,由工装装夹体系决定。硬件升级后,工装工艺不迭代,永远无法释放设备真实产能。
而零点定位快换工装系统,正是解决五轴调件低效、基准不稳、换产慢的标准化落地方案,也是目前精密加工车间提升OEE、降低报废率的核心标配。
一、核心痛点:传统工装为何拖垮五轴产能?
传统虎钳、定制专用夹具的加工模式,适配的是大批量、单一品类订单,完全无法适配当下柔性生产需求,核心痛点集中在四点:
- 换产调试耗时过长,有效稼动率极低
每次更换工件、切换生产批次、零件返修调试,都需要重新人工分中、寻边、对刀、校正坐标系、补偿刀补。复杂五轴异形件单次调件耗时普遍超30分钟,多工序流转叠加后,停机时间成倍增加。
- 多次装夹累积误差,报废成本居高不下
五轴加工的核心优势是一次装夹完成多曲面、多侧面联动加工,但传统工装反复拆装会导致工艺基准偏移。工件跨机床、跨工序流转,以及三坐标检测返修后,形位公差极易超标,高价值航空件、精密模具的报废损失极大。
- 专用夹具泛滥,成本高、通用性差
多品种订单模式下,工厂需要为不同规格零件定制专属夹具,不仅采购成本高、仓储占用大,且夹具切换繁琐、复用率低,无法快速响应订单迭代需求。
- 人工依赖度高,生产无法标准化复制
分中对刀、基准找正全凭技工经验,新人上手周期长,换班、轮岗后尺寸波动明显,品质稳定性无法保障,工厂产能完全被资深技工绑定。
二、零点快换工装:五轴加工标准化解决方案
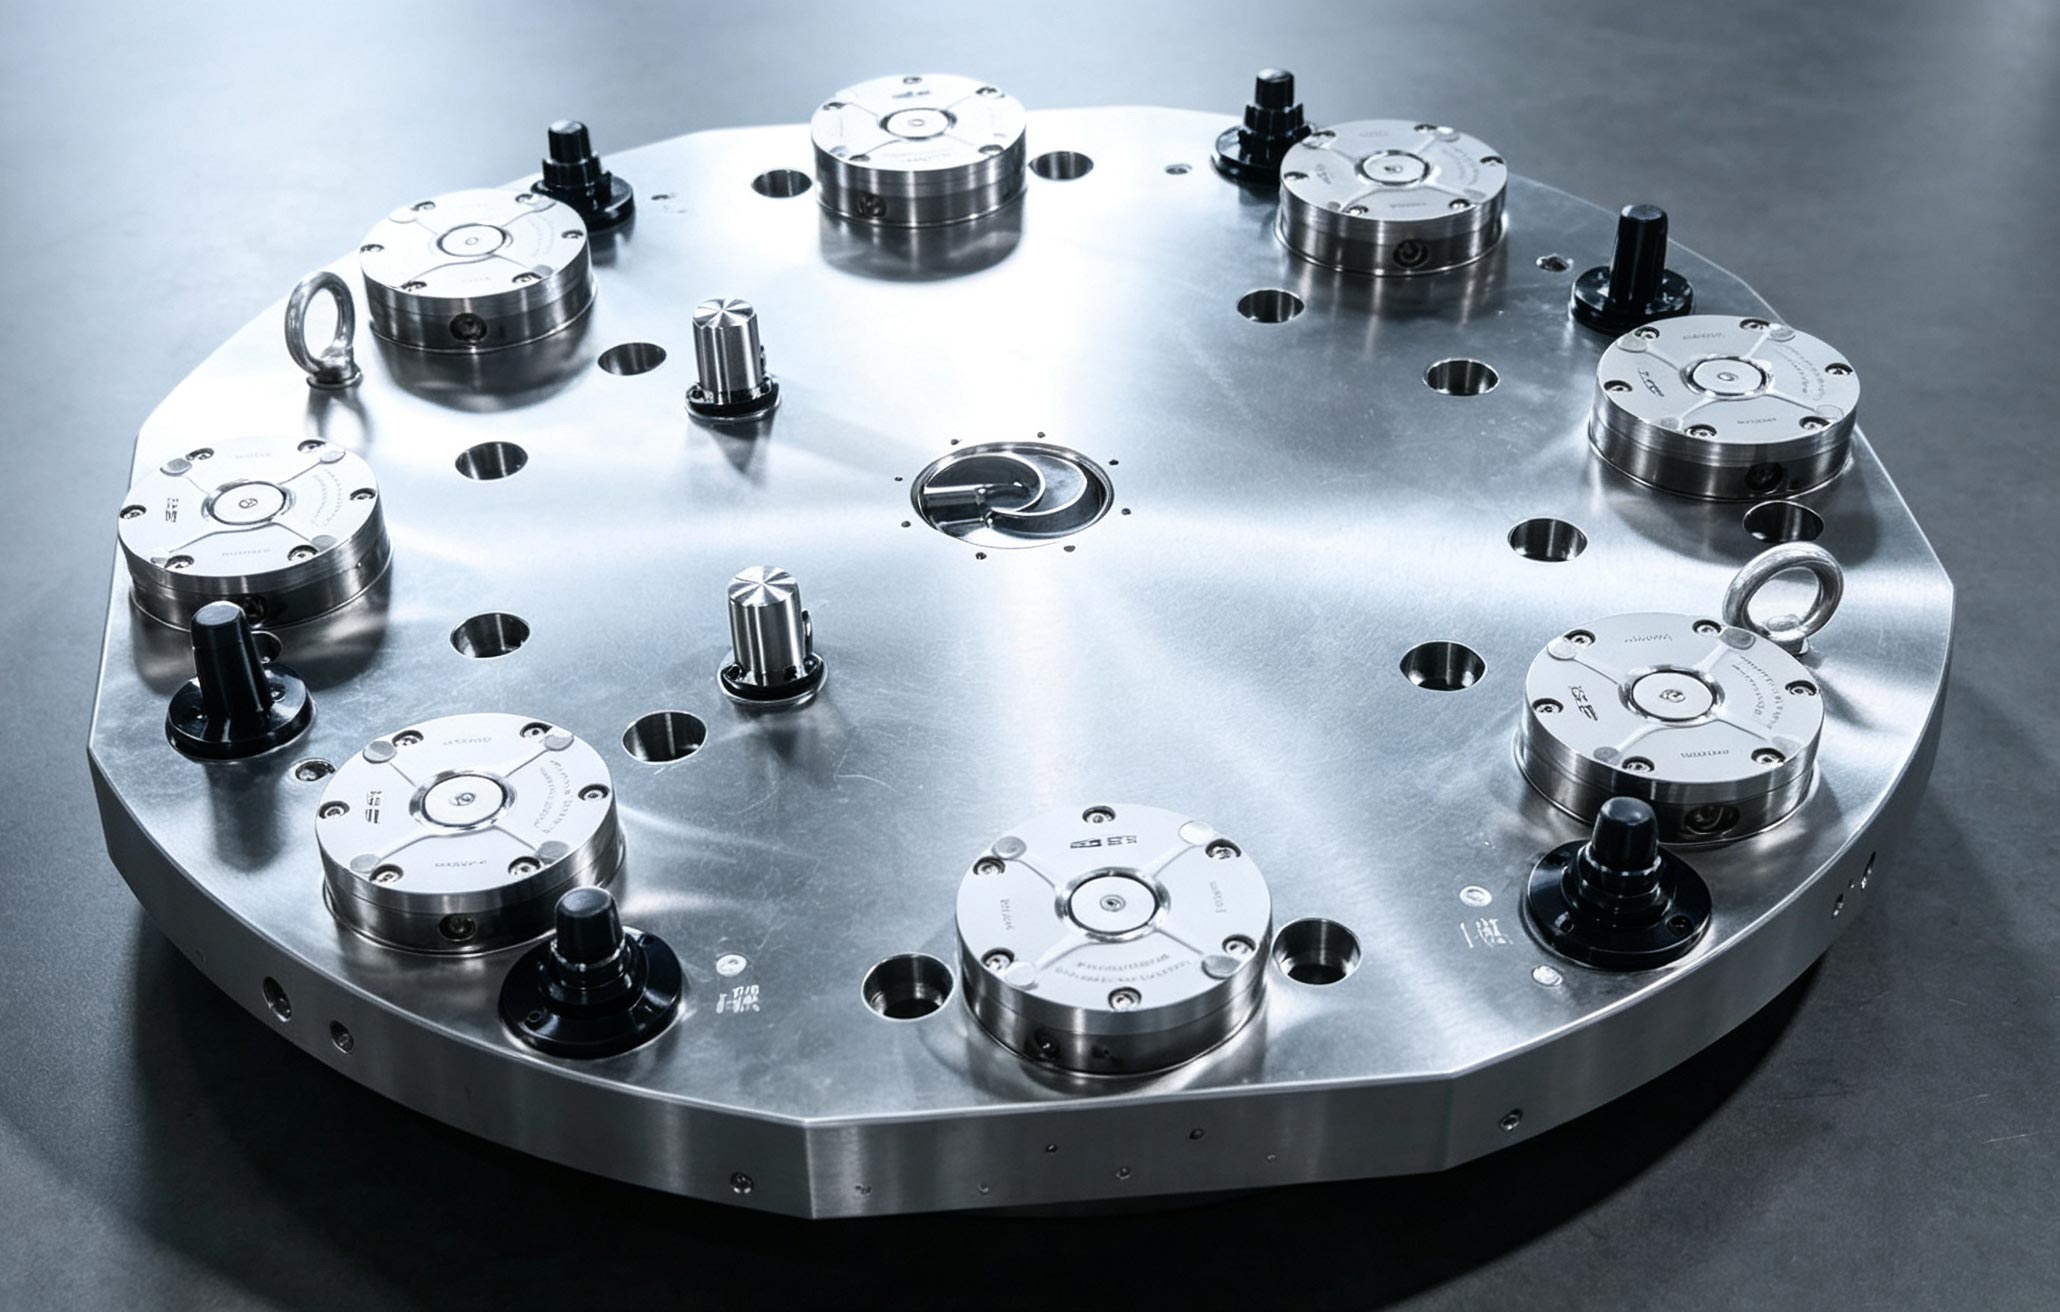
零点快换工装依靠标准化定位基座+高精度拉钉构建统一工艺基准,实现工件、夹具、托盘一体化预装模式,从根源解决对刀难、调件慢、基准乱、精度差等问题,适配五轴柔性化、高精度、高效率加工需求。
- 秒级换装免对刀,大幅提升机床有效稼动率
传统模式换产,停机调试耗时数小时;搭载零点快换系统后,可在机外预调台完成工件装夹、对刀、检测全部前置工作。
整机推入机床工作台,仅需3-5秒即可锁紧定位,无需重复寻边、校正坐标系、补偿刀补。
针对模具、新能源、航空件高频换产场景:
- 换型调试时长从2-4小时压缩至10分钟以内;
- 机床综合利用率OEE稳定提升25%-35%;
- 实现机床切削+机外预装双线并行,主轴空转待机浪费。
- 全工序基准统一,彻底消除装夹累积误差
零点快换系统实现设计基准、装夹基准、检测基准三者统一,搭载标准化托盘的工件,可在五轴加工中心、卧式加工中心、EDM电火花、三坐标测量机之间无缝流转,全程基准零偏移。
摇篮五轴B/C轴联动切削时,锥形定位结构可抵御多方向切削冲击力,加工振动位移;搭配浮动支撑零点模块,可有效减少钛合金、铝合金薄壁件装夹变形。
落地效果:车间综合废品率降低70%以上,批量零件尺寸波动可控,批量合格率稳定突破98%。
针对模具行业,型芯、型腔、滑块共用同一零点基板,五面加工无需多次拆装,模具配合间隙均匀,大幅缩减后期打磨修模工时。
- 模块化通用设计,适配柔性生产、降本增效
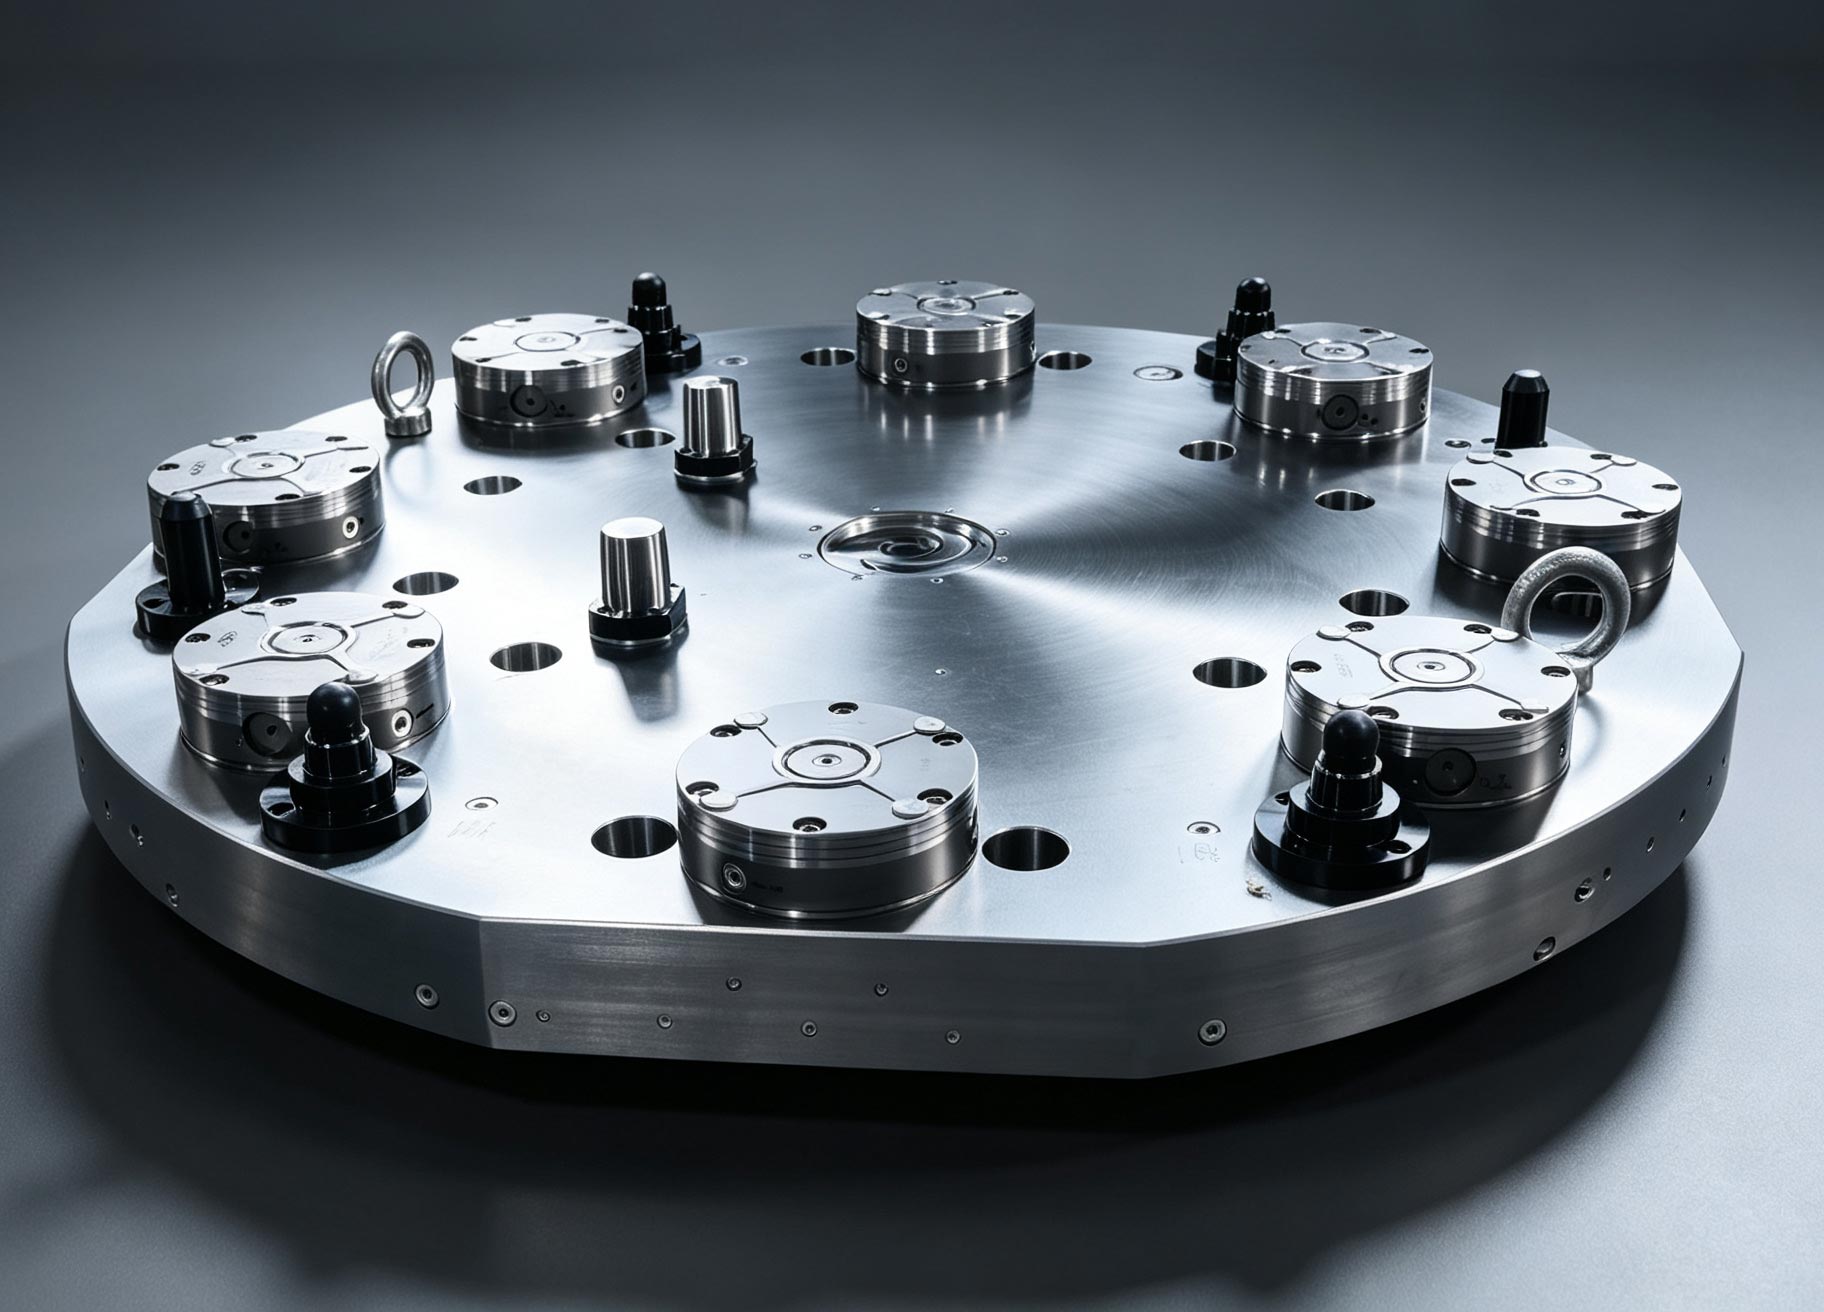
零点快换工装采用标准化网格基板,可自由搭配平口钳、正弦磁台、专用治具、支撑块等配件,一套基座可兼容数十种规格工件,无需为新品单独定制整体夹具。
通过加高垫块、角度板、微型零点单元,可轻松规避刀具干涉,满足深腔模具、复杂异形件、小型3C精密零件加工需求;大拉力液压零点定位器,可适配风电、船舶重型零部件加工,兼顾夹持刚性与换装效率。
整体可实现夹具采购、仓储成本降低30%以上,适配多品类、混流式柔性生产订单。
- 弱化人工经验依赖,实现生产标准化复制
搭载零点快换系统后,工件坐标系、刀补参数全部绑定托盘存储,复用。操作人员无需掌握复杂的分中对刀技巧,仅需完成工件预装、锁紧定位即可开机加工。
同时设备自带基准吹气清洁、气密检测功能,可自动识别定位面铁屑、夹持不到位等问题,杂物导致的批量报废,大幅降低人为失误风险与新人培训成本。
彻底解决工厂「依赖老师傅、新人难上手、换班品质波动」的痛点,实现生产流程标准化、可复制、可轮岗,支撑车间规模化扩产。
- 适配自动化升级,支撑无人值守连续加工
智能制造、无人化产线是精密加工行业的发展趋势,传统工装无法适配机器人上下料、自动托盘切换,是无人化落地的核心卡点。
零点快换工装标准化拉钉接口,可适配机械抓手、料库、自动转运轨道,实现托盘全自动切换。夜班无人值守时段,多套预装托盘可循环上料,保障五轴机床全天不间断切削,释放夜间产能
同时夹持状态可接入机床系统信号,实时监控设备运行状态,保障自动化生产安全稳定,是工厂从单机加工升级为FMS柔性制造单元的基础载体。
三、分行业落地效果:全场景适配五轴加工需求
- 精密模具行业
适配注塑模、冲压模、压铸模五轴清角、曲面精加工,换模时长从4小时缩短至15分钟,多型腔基准统一,缩短模具交付周期,提升模具整体使用寿命。
- 航空航天精密加工
适配钛合金结构件、叶片、卫星支架等薄壁高精度零件,有效抑制装夹变形,多工序转运无基准偏差,满足微米级加工精度要求,大幅降低高价值工件报废损耗。
- 新能源汽车零部件
适配电池托盘、电机壳体、变速箱壳体、新能源齿轮混流加工,可快速切换不同车型工件,单线产能翻倍,适配新能源车型快速迭代、小批量多批次订单需求。
- 3C与微型精密零件
微型零点单元适配AR配件、通讯腔体、微型液压阀块等小型零件,有效避让刀具干涉,保障批量零件尺寸高度统一,提升产品一致性。
- 通用机械与自动化装备
适配减速机零件、液压阀体、工装夹具等常规零部件加工,一套零点基板兼容多规格产品,减少夹具库存积压,显著提升订单交付效率。
四、总结:五轴设备,拼的是工装体系
很多工厂陷入「高价买设备、低效低产出」的恶性循环,本质不是机床硬件性能不足,而是装夹调试的短板,抵消了五轴的核心价值。
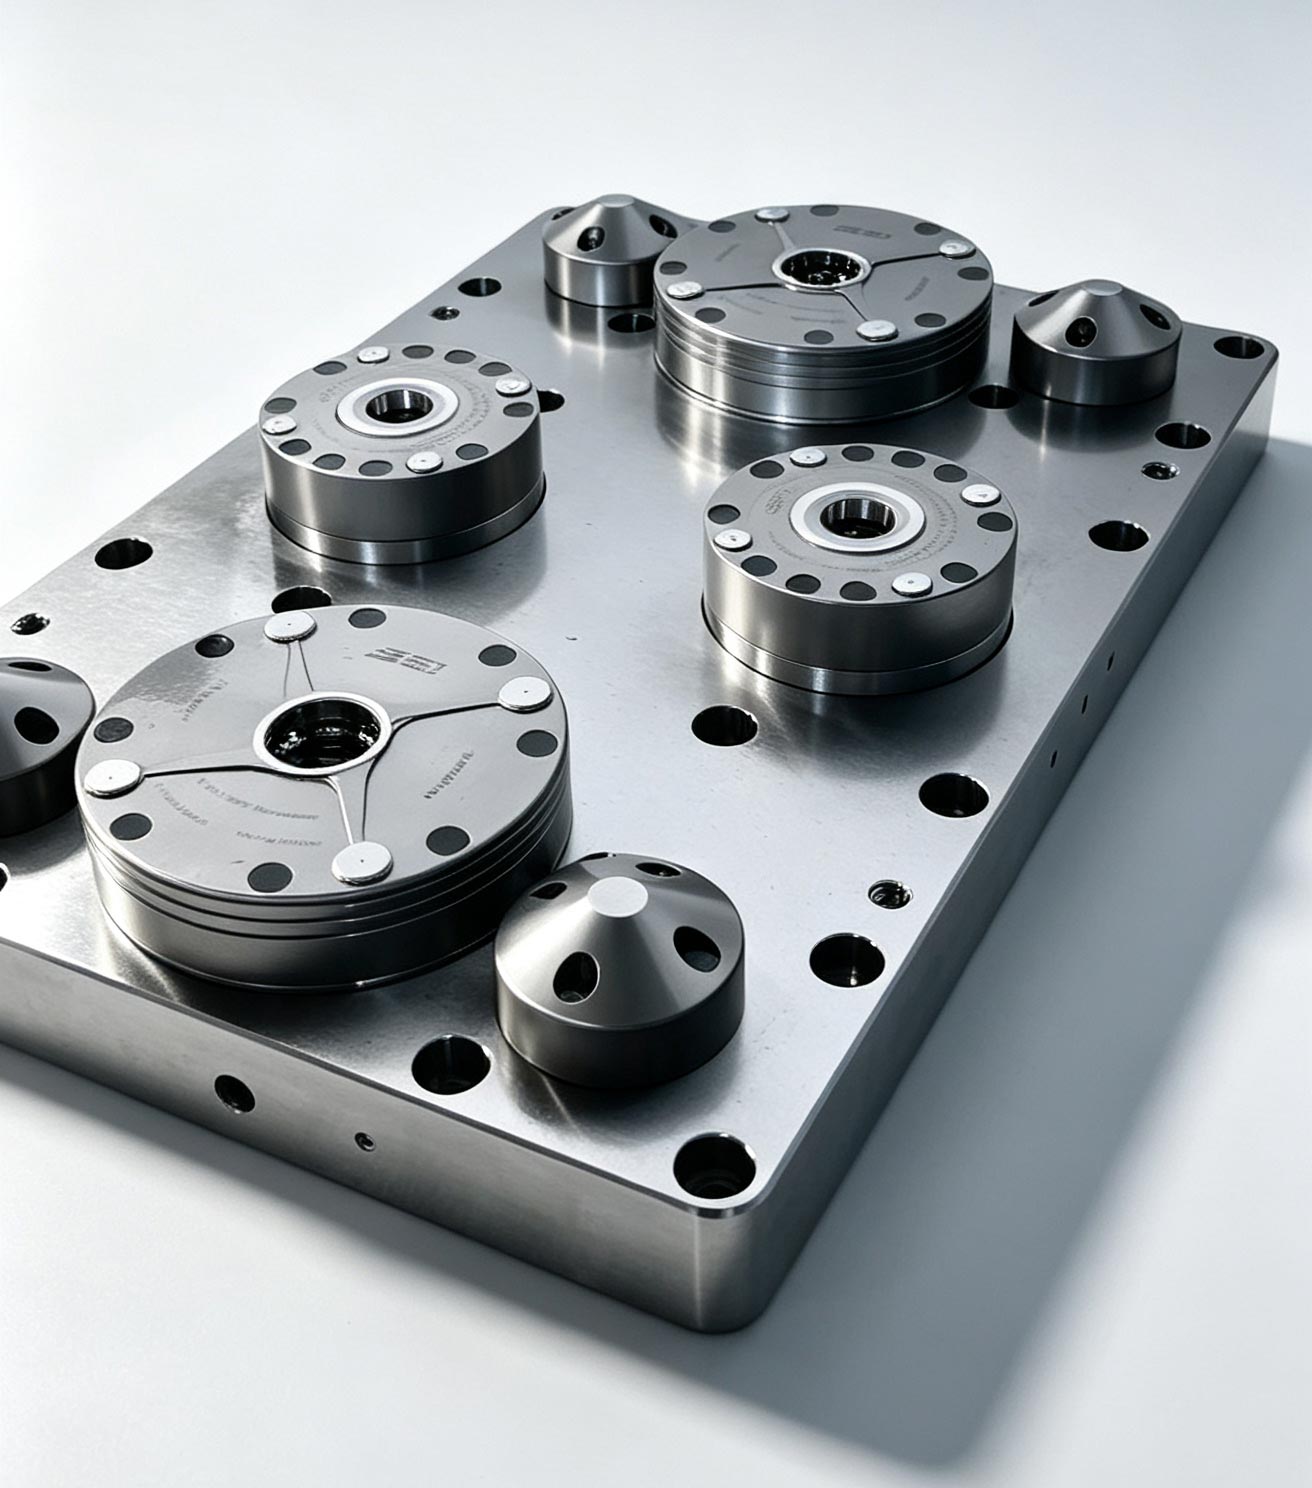
零点快换工装不只是一套简易夹具,更是一套标准化、高精度、柔性化、可自动化的五轴加工基准体系。
通过这套体系,工厂可实现:
- 提效:砍掉无效调件、对刀工时,机床稼动率大幅提升;
- 提质:统一全工序基准,累积误差,稳定批量良率;
- 降本:减少夹具投入、报废损耗、人工成本;
- 赋能:标准化生产,支撑后续无人化、智能化产线升级。
在机床硬件差距逐步缩小的精密加工行业,工装工艺的精细化升级,才是工厂拉开产能、品质、成本差距的核心突破口。
最新消息
-
深耕柔性夹持技术,苏州速易德零点快换工装实现国产化配套在精密机加工自动化转型浪潮中,零点定位快换系统作为柔性夹持的底层核心装备,长期以来大量依赖进口品牌。进口方案存在采购周期长、交付成本高、定制响应慢、售后维保不便等问题,制约国内制造企业柔性产线落地迭代。苏州速易德 SET 深耕精密夹持领域,持续对零点快换工装进行结构、密封、锁紧逻辑、自动化交互等方向研发迭代,打造具备自主知识产权的国产化零点快换工装系列产品,为模具、半导体、航空航天、医疗器械等高端...了解更多
-
半导体治具自动化产线,苏州速易德零点快换工装应用案例半导体治具属于高精密、高附加值工装件,对定位精度、形位公差、表面防护有着严苛要求。治具产品型号迭代快、单批次数量少,是典型的多品种、小批量加工场景。传统装夹方式需要在机床内部完成找正、调试,频繁换型带来大量辅助工时,不仅挤占 CNC 加工中心的有效切削时间,反复装夹也容易引入定位误差,对良率管控带来挑战。 苏州速易德 SET 针对半导体治具加工工况,落地零点快换工装自动化配套方案,依托零点定位基准...了解更多
-
零点快换工装自动化整体解决方案|苏州速易德柔性产线配套方案随着精密机加工行业向柔性化、自动化、无人化方向持续发展,多品种、小批量订单已经成为主流生产模式。众多企业在搭建 CNC 自动化产线、五轴加工单元时,常常面临换产耗时长、基准不统一、跨机床流转精度不稳定、夜班无人生产风险高等难题。 作为专注零点定位夹持技术的研发与方案服务商,苏州速易德 SET 打造零点快换工装自动化整体解决方案,以标准化零点定位接口为核心,打通预调、转运、加工、检测全工序基准链路,...了解更多
-
零点预调站应用观察:航空制造场景下的适配逻辑航空装备零部件具备材料难加工、结构复杂、精度指标严苛、单件价值高、多品种小批量的典型特征。五轴机床作为核心加工设备,采购成本高昂,但大量生产时间消耗在工件装夹、打表找正、复测调整等机内辅助工序,有效切削率长期偏低。同时人工调试带来的装夹偏差,一旦流入切削环节,极易造成昂贵锻件、机匣类零件直接报废。 基于航空制造的生产痛点,零点预调站 + 零点定位系统的机外预调工艺,逐步成为国内航空零部件工厂柔性升...了解更多
-
零点预调站技术原理与行业应用价值解析在CNC精密加工、模具制造及批量零部件生产场景中,机床有效切削利用率是制约企业产能提升的核心因素。传统加工模式下,工件装夹、基准找正、尺寸复测、偏差调试等辅助工序长期占用机床生产时间,导致设备稼动率偏低、换产效率低下,同时人工调试误差也极易造成产品精度不一致、批次稳定性差等生产问题。 随着智能制造与柔性生产升级迭代,零点预调站结合零点定位系统的标准化工装工艺,已成为精密制造企业降本增效、提质稳产...了解更多