
 English
 русский
 Español
 中文简体
随着制造业订单呈现多品种、小批量、短交期的特征,柔性自动化改造已经成为机加工企业提升竞争力的核心路径。APC 交换工作台、FMC 柔性制造单元凭借托盘自动循环、连续无人加工的优势,被大量应用于立式、卧式加工中心。但不少工厂在自动化产线落地之后发现,机床、机械手、输送硬件投入到位,整体稼动率却达不到预期。深究原因,很多问题出在工装基准系统上。作为整套柔性产线的基准底座,零点定位系统的稳定性、安全性、...
了解更多
速易德 SET 零点快换工装|自动化柔性产线 APC 交换工作台应用方案
随着制造业订单呈现多品种、小批量、短交期的特征,柔性自动化改造已经成为机加工企业提升竞争力的核心路径。APC 交换工作台、FMC 柔性制造单元凭借托盘自动循环、连续无人加工的优势,被大量应用于立式、卧式加工中心。但不少工厂在自动化产线落地之后发现,机床、机械手、输送硬件投入到位,整体稼动率却达不到预期。深究原因,很多问题出在工装基准系统上。作为整套柔性产线的基准底座,零点定位系统的稳定性、安全性、防护能力,直接决定自动化单元能否稳定跑起来。本文结合速易德 SET 零点快换工装在各类 APC、FMC 柔性单元中的落地经验,从工况痛点、方案配置、落地价值、技术保障等维度展开深度解读。
一、自动化产线工装基准面临的典型工况痛点
柔性自动化产线的工装工况,和传统手动加工有着本质区别,也衍生出一系列容易被忽视的痛点。首先,托盘依靠输送机构自动落座,会产生明显的冲击载荷,不同于人工缓慢放置,长期循环冲击会加速定位锥面磨损,出现精度提前衰减的情况。其次,无人化循环生产模式下,缺少人工实时确认,如果没有锁紧、在位信号闭环联锁,存在托盘未完全锁紧就启动主轴加工的风险,极易引发撞机事故,造成昂贵工装与工件报废。再者,绝大多数机加工场景为湿式切削,大量铁屑、切削液持续飞溅,很容易侵入定位锥面配合间隙,造成卡滞、密封失效,缩短零点单元使用寿命。与此同时,传统固定工装模式,换型必须停机在机床内部完成装夹、找正、对刀,单次换型耗时十余分钟,在多品种轮番生产时,停机等待时间持续累积,吃掉大量有效加工工时。除此之外,多零点组合使用时,若气路布局不合理,供气距离长短不一,会出现零点解锁不同步、托盘受力不均的现象,长期运行埋下稳定性隐患。
二、速易德 SET 适配 APC 柔性单元的零点快换工装方案配置
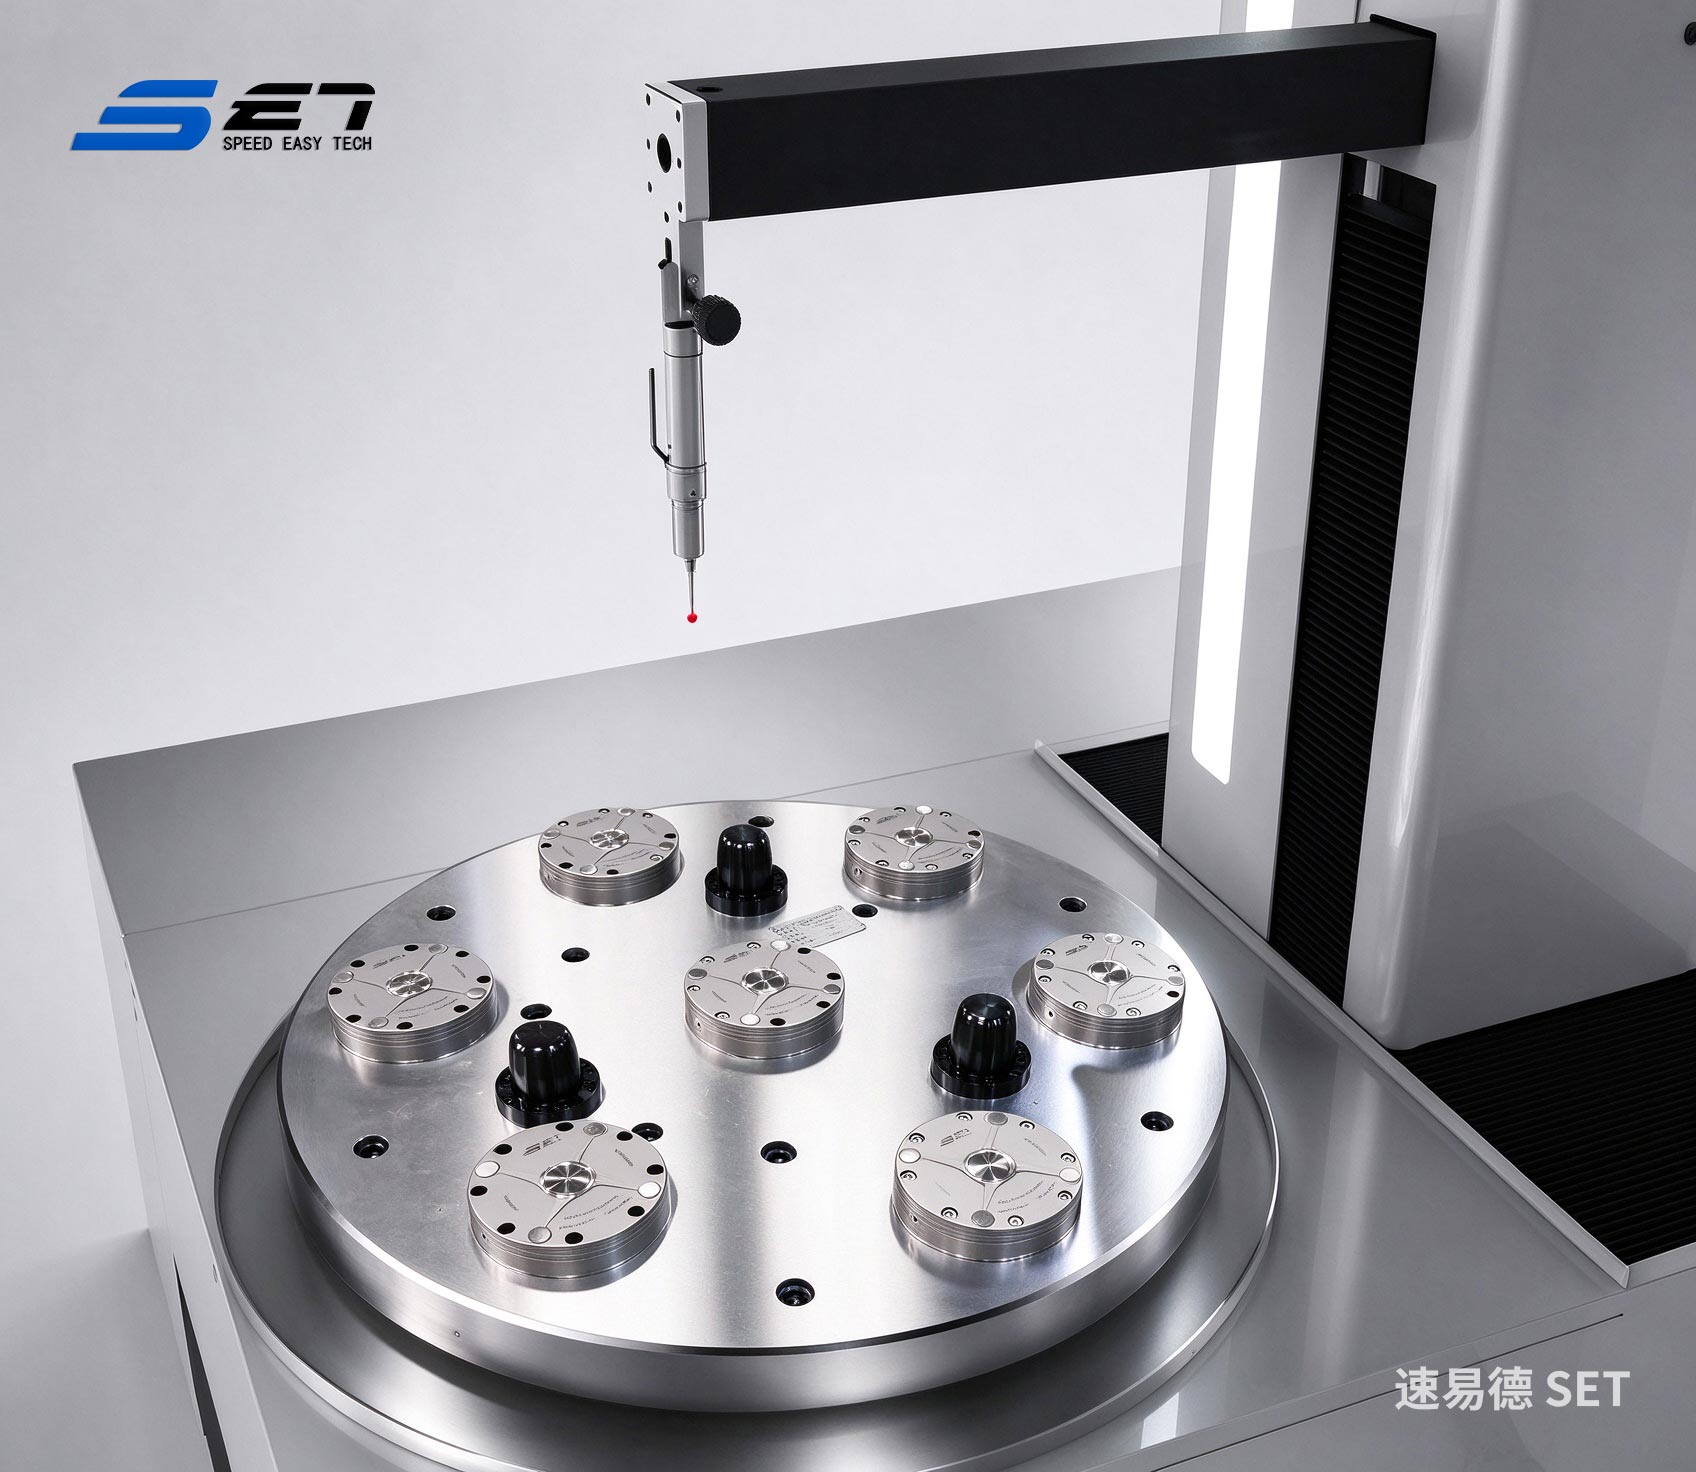
针对 APC 自动化单元的特殊工况,速易德 SET 形成了一套成熟的零点快换工装配套方案。常规中小负载、高频换型的自动化柔性单元,优先选用带锁紧、解锁、在位信号反馈的气动零点定位系统。该款产品采用弹簧锁紧、气压解锁的经典结构,具备断气自锁特性,一旦气源中断,定位单元依旧保持可靠锁紧,适配无人值守场景。产品内置独立吹气吹扫通道,时序经过优化,仅在托盘解锁阶段开启吹扫,加工阶段自动关闭,有效避免切削液倒灌腔体。在气路布局上,推荐采用并联等长供气方案,电磁阀就近布置,缩短供气距离,减少压力损耗,保障多零点同步动作。对于重载、大切削力、强振动工况,则推荐液压零点方案,依靠更大的锁紧力抵抗切削振动。SET 零点采用模块化结构,接收器、拉钉、密封套件、钢珠组件均可独立更换,无需整体更换单元,契合自动化产线低停机、快速维护的需求。同时信号接口采用行业通用标准,兼容主流 PLC、机床控制系统,降低集成商二次开发和转接调试成本。
三、零点快换工装在自动化产线中的落地综合价值
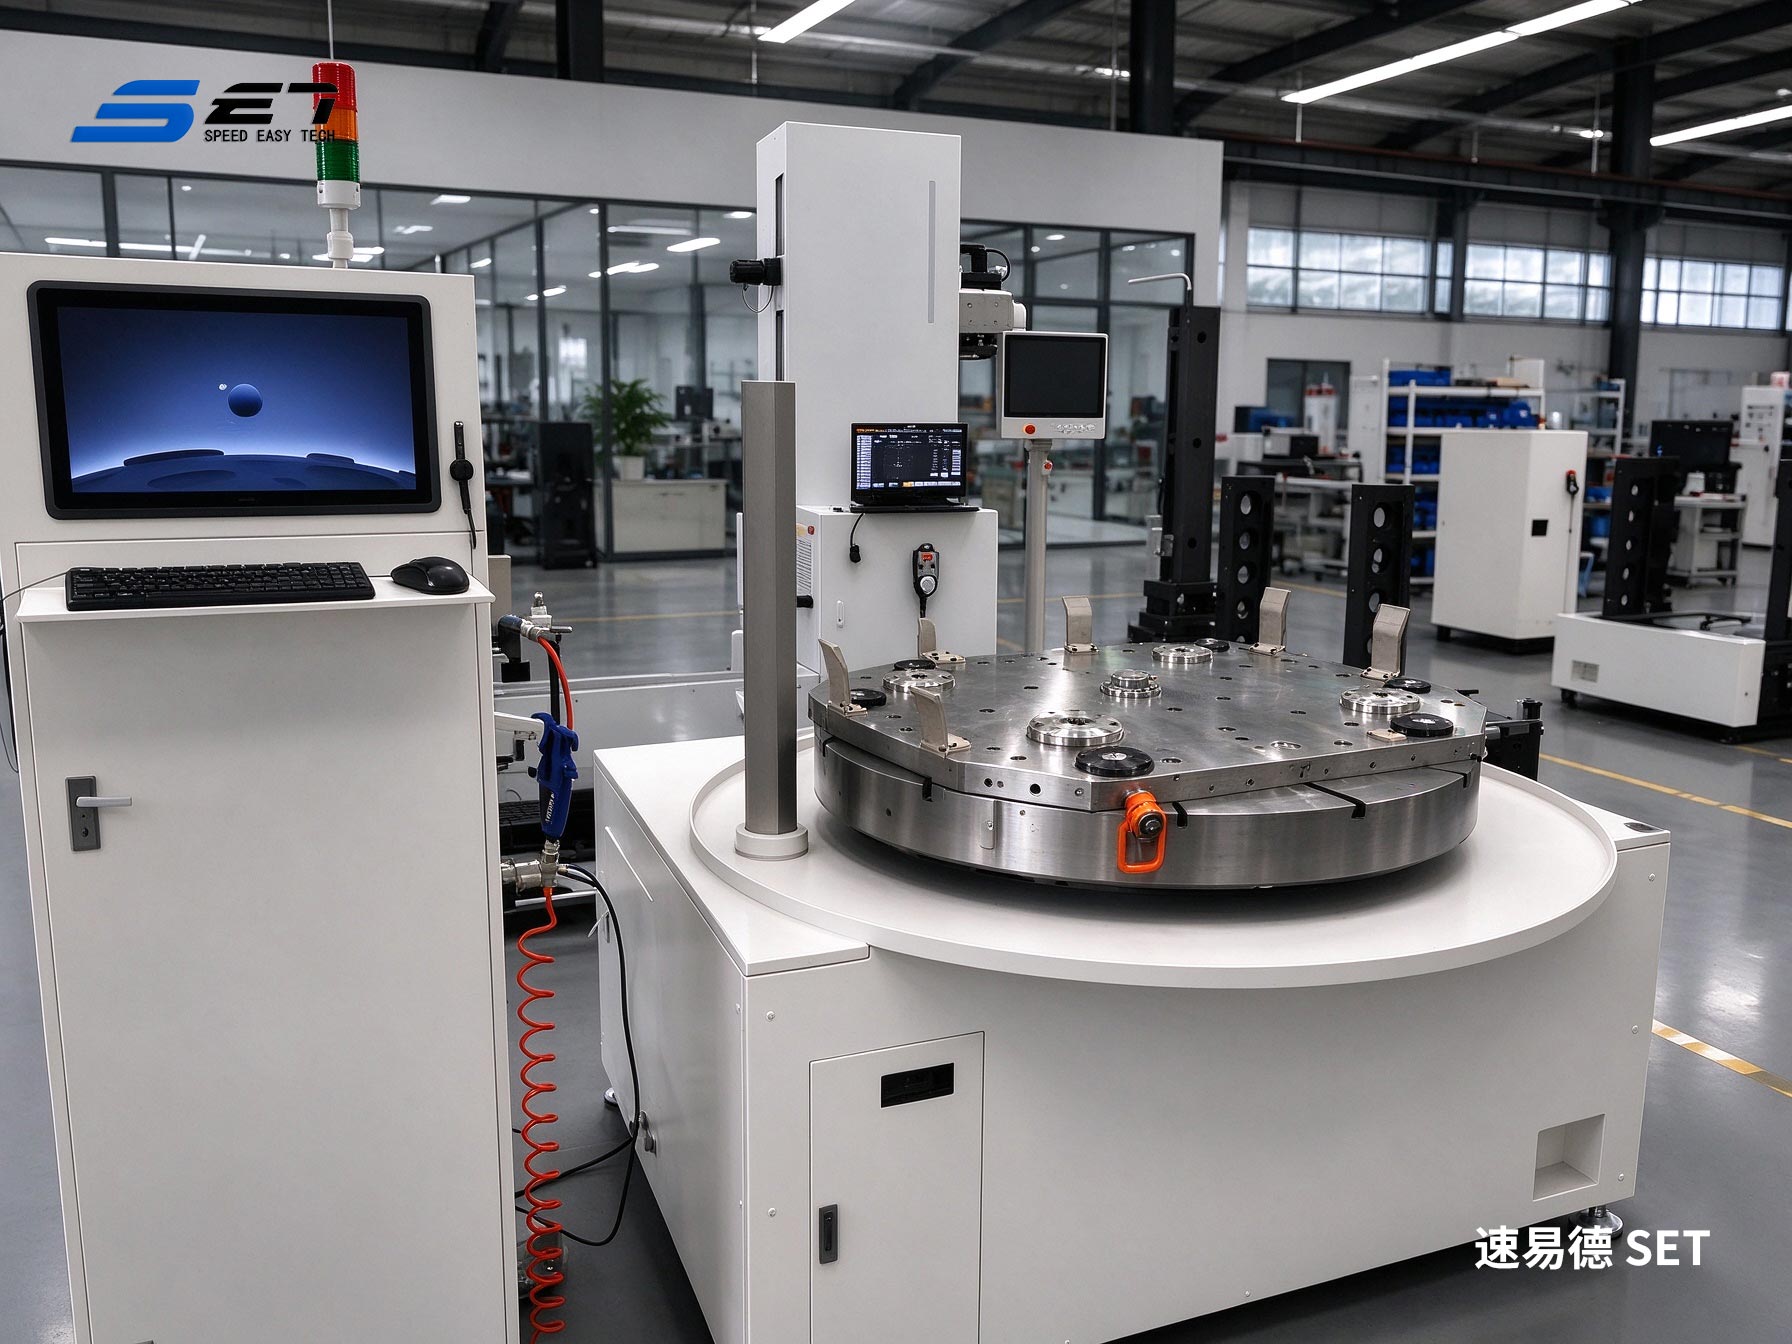
在自动化产线落地之后,这套零点快换工装带来的综合收益体现在四个方面。首先,生产节拍显著提升。工件可以在机床外部完成预装,托盘交换仅需数十秒,彻底消除机内找正、对刀等待时间,机床有效切削占比明显提高。第二,安全能力闭环升级。依托信号反馈搭建 “托盘到位→锁紧确认→主轴允许启动” 的安全逻辑,误操作风险,适配长时间无人循环生产。第三,基准一致性稳定可控。整套托盘统一基准传递,同一批次零件加工误差波动小,减少基准误差带来的不良品。第四,全周期运维成本得到优化。模块化备件国内常备现货,更换简单,大幅降低备件等待造成的停机损失,规避产线长时间停摆带来的订单损失。
四、配套技术支撑,保障方案稳定落地
工装方案只是硬件,配套的技术服务是稳定落地的关键。速易德并非单纯供应标准零点单元,而是前置介入项目规划阶段,为客户提供托盘重心校核、点位受力校核、气路布局方案、信号对接方案等技术支持。项目实施阶段,技术团队可配合集成商完成上机调试、精度验证,给集成商和终端工厂完整的基准工装配套支撑,降低项目试错成本。
五、总结
柔性自动化的核心,从来不是简单堆砌自动化设备,而是搭建标准化、稳定可靠的基准工装体系。APC 交换工作台想要释放全部产能,零点快换工装是不可或缺的基础。速易德 SET 持续针对国内车间气源不稳定、铁屑多、切削液喷淋复杂工况优化结构,为各类机加工柔性单元提供成熟、可落地的基准解决方案。如果您有自动化产线改造、APC 工装基准方案评估需求,欢迎联系技术团队开展工况评估。
最新消息
-
卧式五轴零点定位|苏州速易德 SET 零点定位系统,柔性换型对接自动化导语:卧式五轴机床是高端精密制造的核心载体,但工装换型慢、重复定位不稳、难以对接自动化上下料,一直是很多车间量产的卡点。苏州速易德 SET 零点定位系统,跳出单纯 “快换夹具” 的认知,以零点基准为核心,串联起精密加工、柔性换型、自动化产线三大环节,给卧式五轴加工提供一套可落地、可复制的基准解决方案。 在半导体零部件、医疗器械、航空结构件、汽车精密阀体、3D 打印后处理等高端加工场景里,卧式五轴机...了解更多
-
深耕柔性夹持技术,苏州速易德零点快换工装实现国产化配套在精密机加工自动化转型浪潮中,零点定位快换系统作为柔性夹持的底层核心装备,长期以来大量依赖进口品牌。进口方案存在采购周期长、交付成本高、定制响应慢、售后维保不便等问题,制约国内制造企业柔性产线落地迭代。苏州速易德 SET 深耕精密夹持领域,持续对零点快换工装进行结构、密封、锁紧逻辑、自动化交互等方向研发迭代,打造具备自主知识产权的国产化零点快换工装系列产品,为模具、半导体、航空航天、医疗器械等高端...了解更多
-
半导体治具自动化产线,苏州速易德零点快换工装应用案例半导体治具属于高精密、高附加值工装件,对定位精度、形位公差、表面防护有着严苛要求。治具产品型号迭代快、单批次数量少,是典型的多品种、小批量加工场景。传统装夹方式需要在机床内部完成找正、调试,频繁换型带来大量辅助工时,不仅挤占 CNC 加工中心的有效切削时间,反复装夹也容易引入定位误差,对良率管控带来挑战。 苏州速易德 SET 针对半导体治具加工工况,落地零点快换工装自动化配套方案,依托零点定位基准...了解更多
-
零点快换工装自动化整体解决方案|苏州速易德柔性产线配套方案随着精密机加工行业向柔性化、自动化、无人化方向持续发展,多品种、小批量订单已经成为主流生产模式。众多企业在搭建 CNC 自动化产线、五轴加工单元时,常常面临换产耗时长、基准不统一、跨机床流转精度不稳定、夜班无人生产风险高等难题。 作为专注零点定位夹持技术的研发与方案服务商,苏州速易德 SET 打造零点快换工装自动化整体解决方案,以标准化零点定位接口为核心,打通预调、转运、加工、检测全工序基准链路,...了解更多
-
零点预调站应用观察:航空制造场景下的适配逻辑航空装备零部件具备材料难加工、结构复杂、精度指标严苛、单件价值高、多品种小批量的典型特征。五轴机床作为核心加工设备,采购成本高昂,但大量生产时间消耗在工件装夹、打表找正、复测调整等机内辅助工序,有效切削率长期偏低。同时人工调试带来的装夹偏差,一旦流入切削环节,极易造成昂贵锻件、机匣类零件直接报废。 基于航空制造的生产痛点,零点预调站 + 零点定位系统的机外预调工艺,逐步成为国内航空零部件工厂柔性升...了解更多