
 English
 русский
 Español
 中文简体
半导体治具属于高精密、高附加值工装件,对定位精度、形位公差、表面防护有着严苛要求。治具产品型号迭代快、单批次数量少,是典型的多品种、小批量加工场景。传统装夹方式需要在机床内部完成找正、调试,频繁换型带来大量辅助工时,不仅挤占 CNC 加工中心的有效切削时间,反复装夹也容易引入定位误差,对良率管控带来挑战。
苏州速易德 SET 针对半导体治具加工工况,落地零点快换工装自动化配套方案,依托零点定位基准...
了解更多
半导体治具自动化产线,苏州速易德零点快换工装应用案例
半导体治具属于高精密、高附加值工装件,对定位精度、形位公差、表面防护有着严苛要求。治具产品型号迭代快、单批次数量少,是典型的多品种、小批量加工场景。传统装夹方式需要在机床内部完成找正、调试,频繁换型带来大量辅助工时,不仅挤占 CNC 加工中心的有效切削时间,反复装夹也容易引入定位误差,对良率管控带来挑战。
苏州速易德 SET 针对半导体治具加工工况,落地零点快换工装自动化配套方案,依托零点定位基准体系,采用机外预调、托盘快换的工艺模式,帮助客户搭建稳定可靠的半导体治具柔性自动化加工单元,解决治具换产慢、基准不一致、自动化生产风险高的痛点。
一、项目工况与原有痛点
该客户主营各类半导体测试治具、承载载板、封装定位治具,加工材料以铝合金、工程绝缘板材为主,工件薄壁特征多,易产生装夹形变,加工公差管控严格。在引入零点快换方案前,产线存在以下突出问题:
- 产品型号繁多,每次切换治具型号,需要停机装夹、打表、分中、校验坐标系,单次换产调试耗时久,设备 OEE 偏低;
- 工件直接装夹在工作台,每次装夹基准不统一,反复找正容易造成尺寸波动,精密治具良率管控压力大;
- 客户规划搭建机械手自动化单元,缺少标准化基准接口,机器人仅能适配单一品类治具,新品上线改造成本高,无法实现柔性混线加工;
- 半导体治具工件价值高,若加工中途定位松脱,会造成昂贵工件报废,对工装锁紧安全性、稳定性要求极高。
二、苏州速易德方案配置
结合客户机床规格、机械手行程、工件载荷与精度要求,本次落地整套零点快换工装系统,配置清单如下:
- SET 零点定位单元:自动化信号反馈款,钢球锥面自定心结构,标准重复定位精度≤0.005mm,通气解锁、弹簧机械自锁,气源异常断气时持续锁紧;可输出锁紧 / 松开信号接入 PLC,和机械手、机床实现安全联锁;
- 零点基础板:固定安装于 CNC 工作台,作为基准,一次安装长期复用;
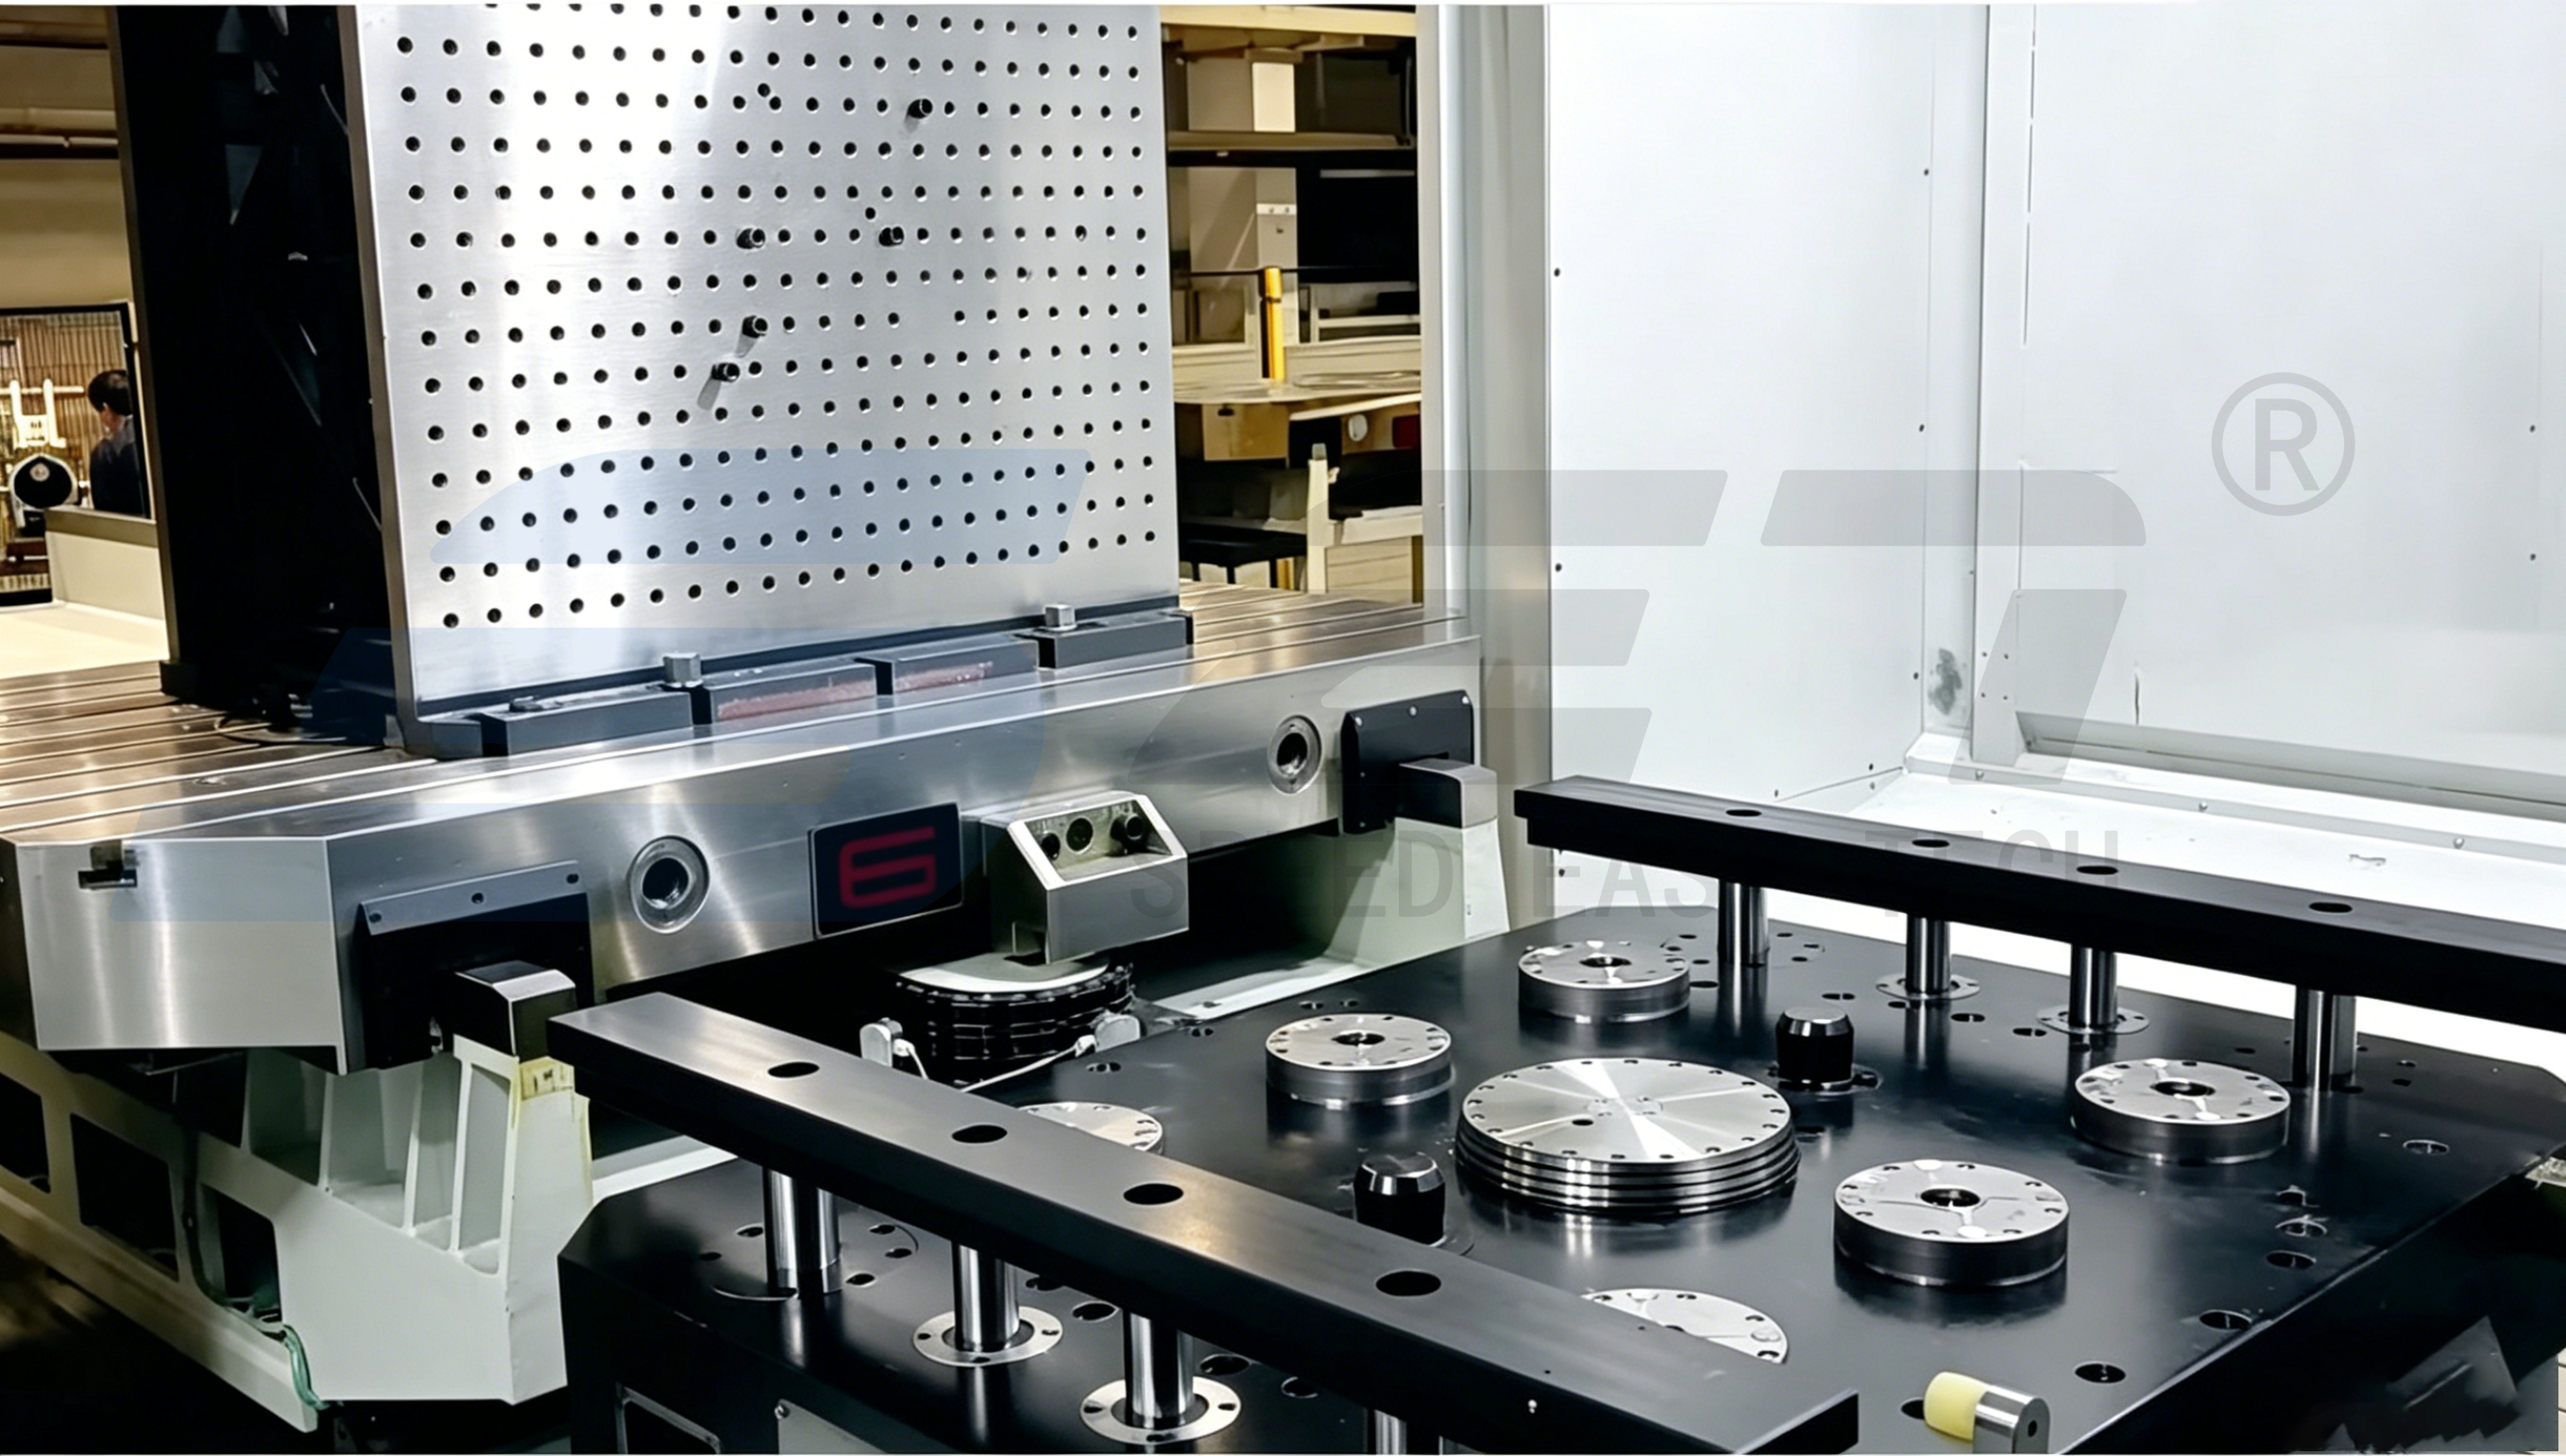
- 半导体治具专用零点托盘:根据每款治具外形非标设计,可集成浮动支撑、软爪夹持结构,降低薄壁绝缘件、铝件的装夹变形风险,做好工件表面防护;
- 机外预调工位:独立离线预装平台,操作人员在此完成治具装夹、找正、首件尺寸检测;
- 配套吹扫防护组件、备件维修包,同步提供点位受力校核、布局方案、现场调试、操作人员培训全流程技术服务。
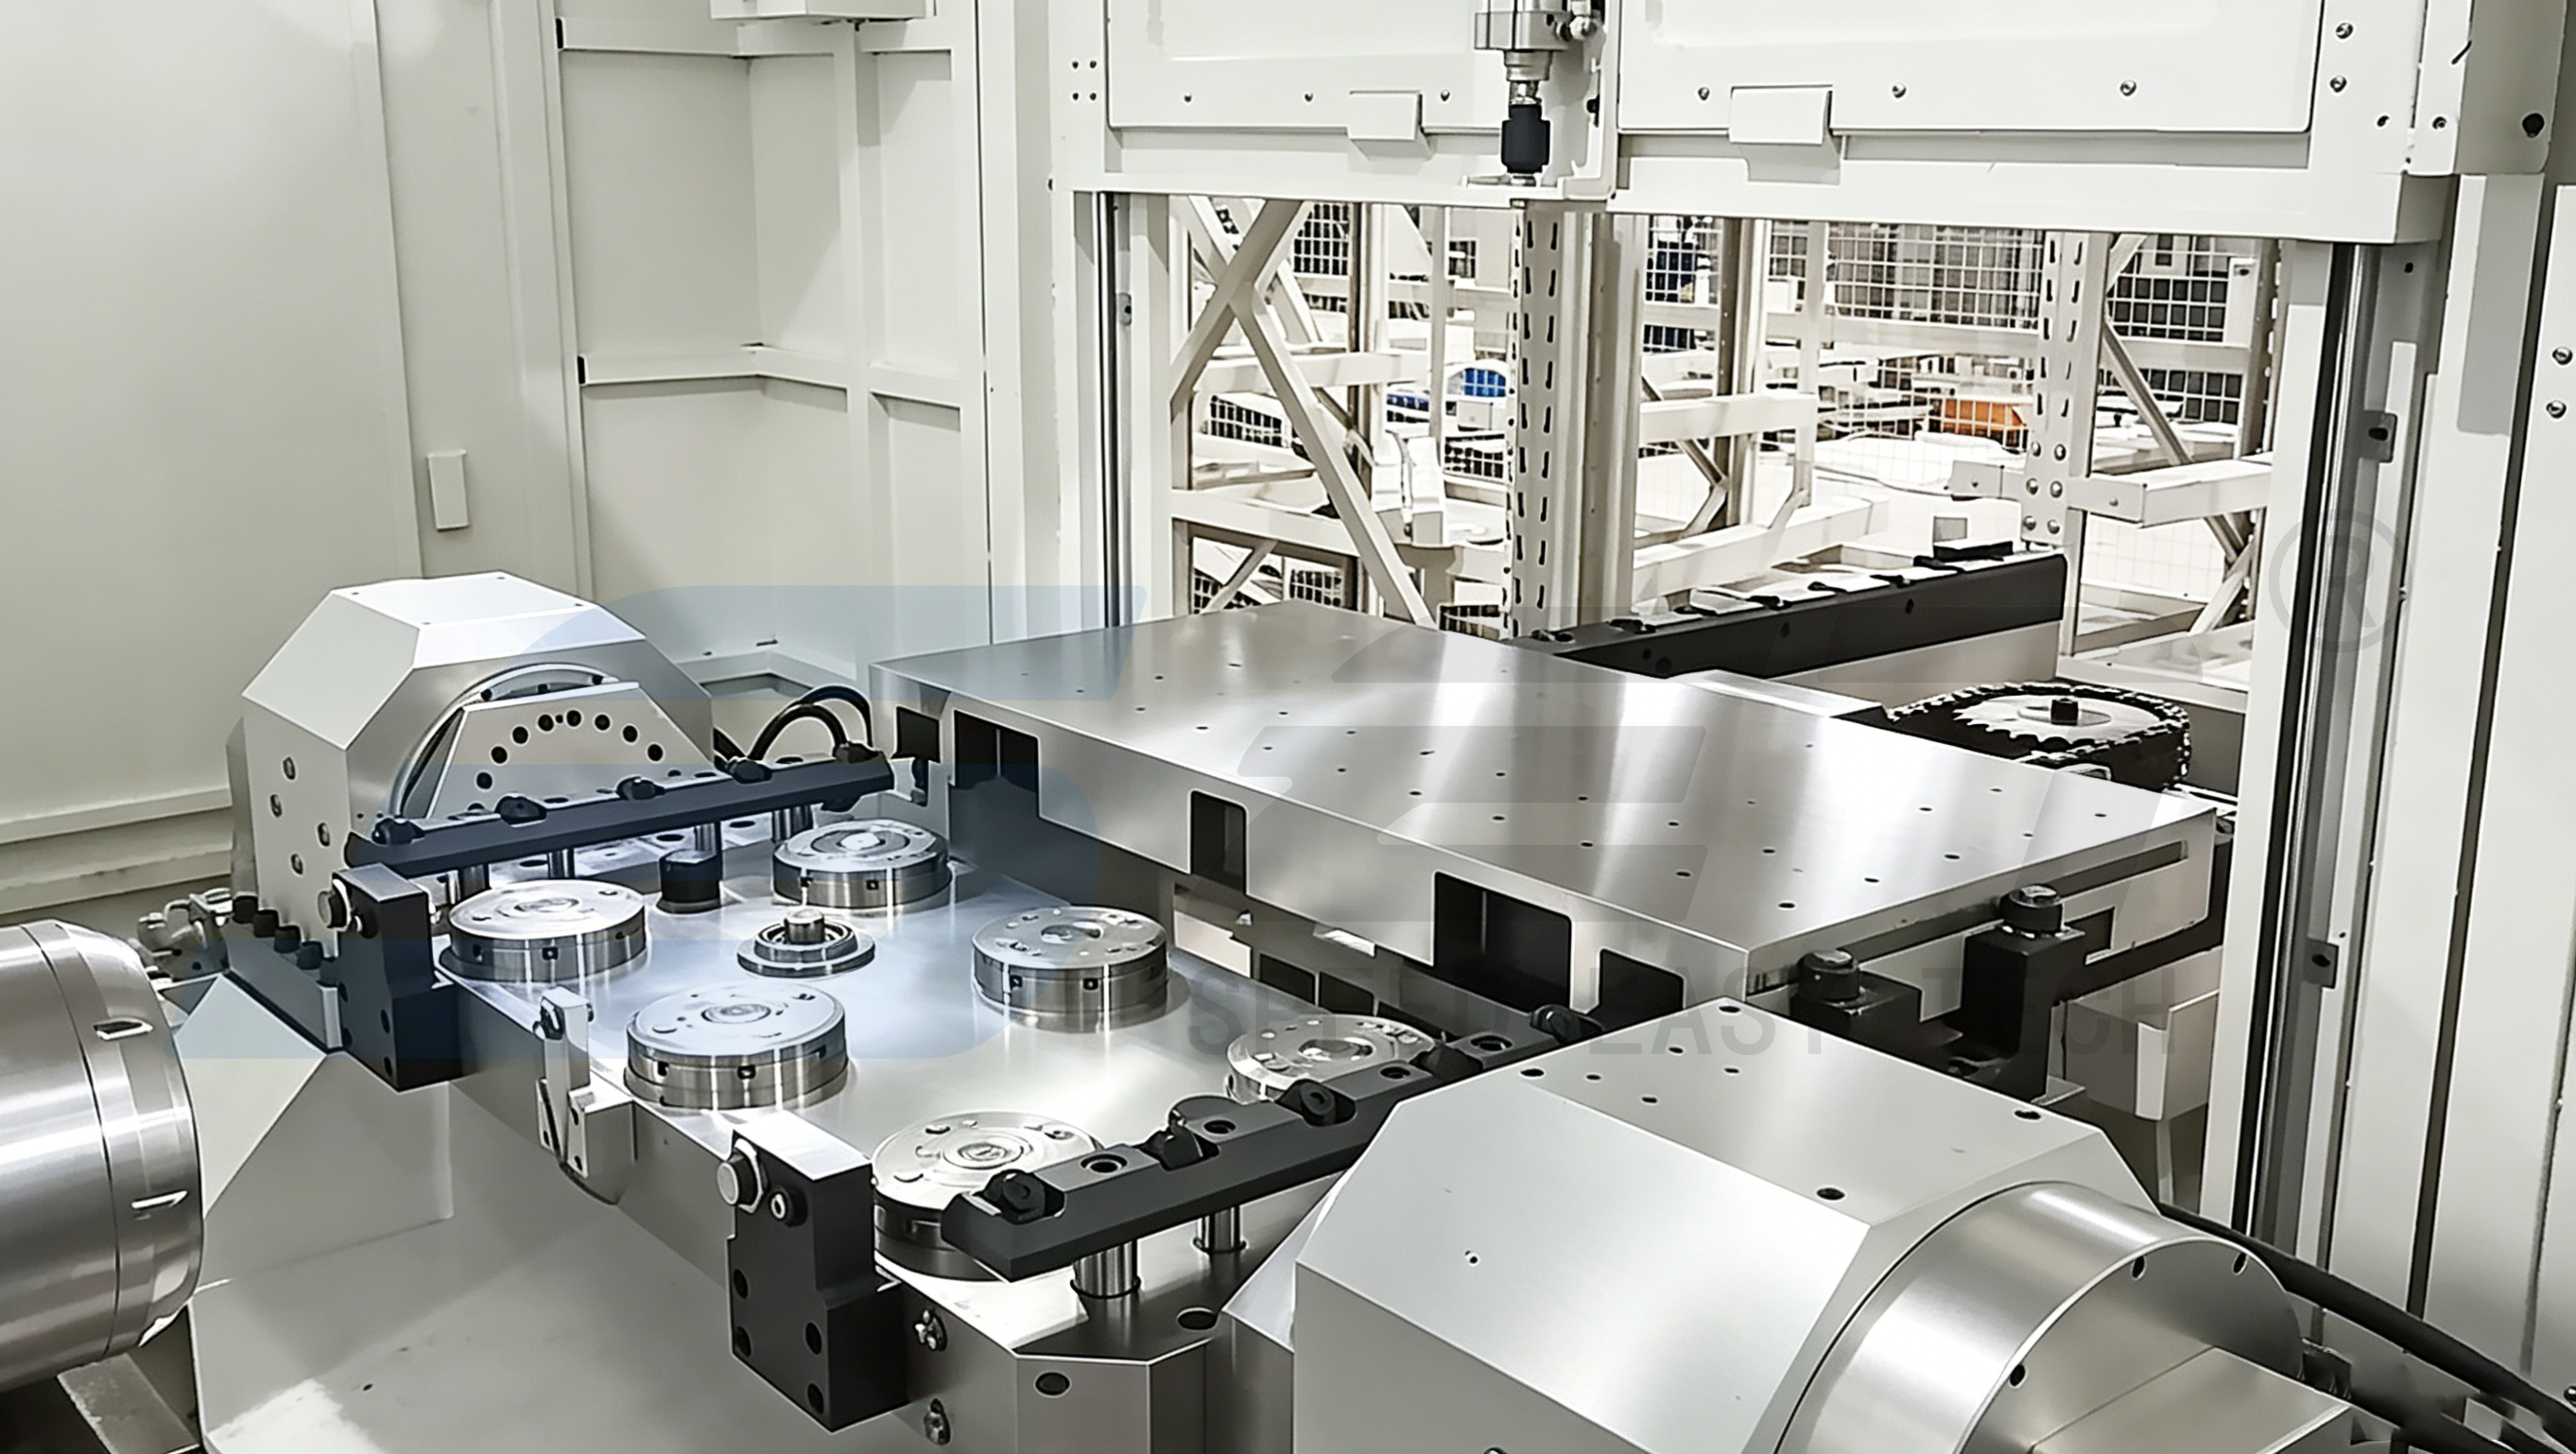
整套方案遵循机外预调、一盘到底工作逻辑:在预调工位完成治具装夹校验后,由机械手将托盘送入机床零点基础板锁紧,锁紧后基准原点保持不变,无需在机床内重复分中找正;不同型号治具对应不同托盘,换型仅需更换托盘,快速切换产品。
三、落地之后的应用成效
- 大幅缩短换产时间,释放机床产能 治具调试工作全部转移到机外预调站,机床只负责切削加工。换产由原来几十分钟缩短至几十秒,多型号频繁换型的优势显著提升,设备综合利用率明显改善。
- 基准统一,稳定精密治具加工良率 同一托盘承载工件,在预调工位、机床之间流转基准不变,消除多次装夹带来的累积定位误差,满足半导体治具微米级公差管控需求,减少尺寸超差报废。
- 适配自动化混线生产,柔性能力提升 标准化零点接口,机械手可自动抓取不同型号治具托盘,实现多品种治具混序自动化加工;新品开发只需要设计新托盘,基础定位资产可以复用,新品上线周期缩短。
- 自锁 + 信号联锁,保障高价值工件生产安全 弹簧自锁结构应对气源波动风险,信号反馈联锁规避机械手误动作,降低高价值半导体治具的报废风险,适配夜班无人值守加工。
- 适配半导体材料加工防护需求 托盘夹持结构针对性优化,软夹持方案避免绝缘板材、铝制治具压伤、划伤,满足半导体零部件的表面品质要求。
四、工程师落地小结与选型提示
半导体治具工况区别于普通金属模具加工,绝缘材料、薄壁件多,在零点工装选型时不能直接照搬模具加工方案:
- 优先评估工件材质、刚性,合理设计支撑点位,重点防控装夹形变,而不是单纯追求锁紧力;
- 半导体自动化单元,建议必须选用带信号反馈的零点版本,做好信号互锁;
- 做好车间粉尘、碎屑的吹扫防护,绝缘粉尘进入定位锥面,同样会影响定位精度;
- 建议先单工位试点验证尺寸稳定性、节拍,验证达标后再扩展到更多机床,控制技改投入风险;
- 不同品牌零点定位体系公差不通用,不建议混用定位单元、拉钉和托盘,避免互换精度异常。
FAQ
Q1:零点快换工装适合所有半导体治具加工吗?
A1:更适合型号多、迭代快、频繁换型的精密测试治具、载板加工;单一型号长期大批量生产的治具,专用夹具性价比更高,可结合订单结构评估。
Q2:绝缘板材、薄壁半导体治具,使用零点托盘会不会压变形、压伤工件?
A2:苏州速易德可以针对绝缘件、薄壁铝件做托盘夹持方案定制,搭配浮动支撑、软夹持结构,分散夹紧力,减少压伤与形变,方案阶段会提前做受力评估。
Q3:已经建好的半导体 CNC 自动化产线,能不能后期加装这套零点快换系统?
A3:大部分成熟 CNC 自动化单元支持轻量化改造。只要工作台有安装空间、机械手行程满足托盘搬运需求,无需更换机床、机械手本体,改造前需要校核工作台平面度、抓取空间。
Q4:零点工装粉尘多会不会容易故障,适合半导体车间环境吗?
A4:零点定位单元自带密封结构,同时配套吹扫组件,每次换盘前吹扫定位锥面,及时清理粉尘碎屑,维护流程标准化,适配半导体加工粉尘工况,我们会配套对应的点检维护规范。
Q5:零点快换托盘可以对接 MES 系统,实现治具加工追溯吗?
A5:带信号反馈的零点方案可以输出状态信号接入 PLC,搭配托盘编码识别,将托盘、治具型号、加工工序信息上传 MES 系统,满足半导体工厂数字化追溯管理要求。
最新消息
-
零点快换工装自动化整体解决方案|苏州速易德柔性产线配套方案随着精密机加工行业向柔性化、自动化、无人化方向持续发展,多品种、小批量订单已经成为主流生产模式。众多企业在搭建 CNC 自动化产线、五轴加工单元时,常常面临换产耗时长、基准不统一、跨机床流转精度不稳定、夜班无人生产风险高等难题。 作为专注零点定位夹持技术的研发与方案服务商,苏州速易德 SET 打造零点快换工装自动化整体解决方案,以标准化零点定位接口为核心,打通预调、转运、加工、检测全工序基准链路,...了解更多
-
零点预调站应用观察:航空制造场景下的适配逻辑航空装备零部件具备材料难加工、结构复杂、精度指标严苛、单件价值高、多品种小批量的典型特征。五轴机床作为核心加工设备,采购成本高昂,但大量生产时间消耗在工件装夹、打表找正、复测调整等机内辅助工序,有效切削率长期偏低。同时人工调试带来的装夹偏差,一旦流入切削环节,极易造成昂贵锻件、机匣类零件直接报废。 基于航空制造的生产痛点,零点预调站 + 零点定位系统的机外预调工艺,逐步成为国内航空零部件工厂柔性升...了解更多
-
零点预调站技术原理与行业应用价值解析在CNC精密加工、模具制造及批量零部件生产场景中,机床有效切削利用率是制约企业产能提升的核心因素。传统加工模式下,工件装夹、基准找正、尺寸复测、偏差调试等辅助工序长期占用机床生产时间,导致设备稼动率偏低、换产效率低下,同时人工调试误差也极易造成产品精度不一致、批次稳定性差等生产问题。 随着智能制造与柔性生产升级迭代,零点预调站结合零点定位系统的标准化工装工艺,已成为精密制造企业降本增效、提质稳产...了解更多
-
苏州速易德|国产零点定位系统实力厂家,一站式精密工装解决方案在机加工柔性化转型趋势下,多品种小批量生产成为行业常态,企业对工装夹具的定位精度、换产效率、方案配套能力提出更高要求。零点定位系统作为精密加工的核心快换工装,广泛应用于加工中心、五轴机床、自动化工作站,能够解决传统工装装夹耗时、重复找正麻烦、基准不统一等难题。苏州速易德(SET),国内专业零点定位系统源头厂家,深耕精密工装夹具研发、生产与定制服务,为航空航天、半导体设备、模具制造、汽车零部件、工程...了解更多
-
机床换工耗时久?苏州速易德 SET 零点定位系统,缩短 90% 装夹时间在多品种、小批量机加工生产模式下,频繁更换工装、反复打表找正工件,一直是制约加工中心、五轴机床产能释放的核心痛点。传统装夹需要停机对位,大量工时浪费在工装调试环节,机床有效切削率低,生产成本居高不下。作为专业零点定位系统厂家,苏州速易德(SET)深耕精密工装夹具领域多年,自主研发 SET 零点定位快换系统,帮助制造企业大幅压缩工件装夹时长,提升设备利用率。 产品特点苏州速易德 SET 零点定位系统...了解更多