
 English
 русский
 Español
 中文简体
航空装备零部件具备材料难加工、结构复杂、精度指标严苛、单件价值高、多品种小批量的典型特征。五轴机床作为核心加工设备,采购成本高昂,但大量生产时间消耗在工件装夹、打表找正、复测调整等机内辅助工序,有效切削率长期偏低。同时人工调试带来的装夹偏差,一旦流入切削环节,极易造成昂贵锻件、机匣类零件直接报废。
基于航空制造的生产痛点,零点预调站 + 零点定位系统的机外预调工艺,逐步成为国内航空零部件工厂柔性升...
了解更多
机床换工耗时久?苏州速易德 SET 零点定位系统,缩短 90% 装夹时间
在多品种、小批量机加工生产模式下,频繁更换工装、反复打表找正工件,一直是制约加工中心、五轴机床产能释放的核心痛点。传统装夹需要停机对位,大量工时浪费在工装调试环节,机床有效切削率低,生产成本居高不下。作为专业零点定位系统厂家,苏州速易德(SET)深耕精密工装夹具领域多年,自主研发 SET 零点定位快换系统,帮助制造企业大幅压缩工件装夹时长,提升设备利用率。
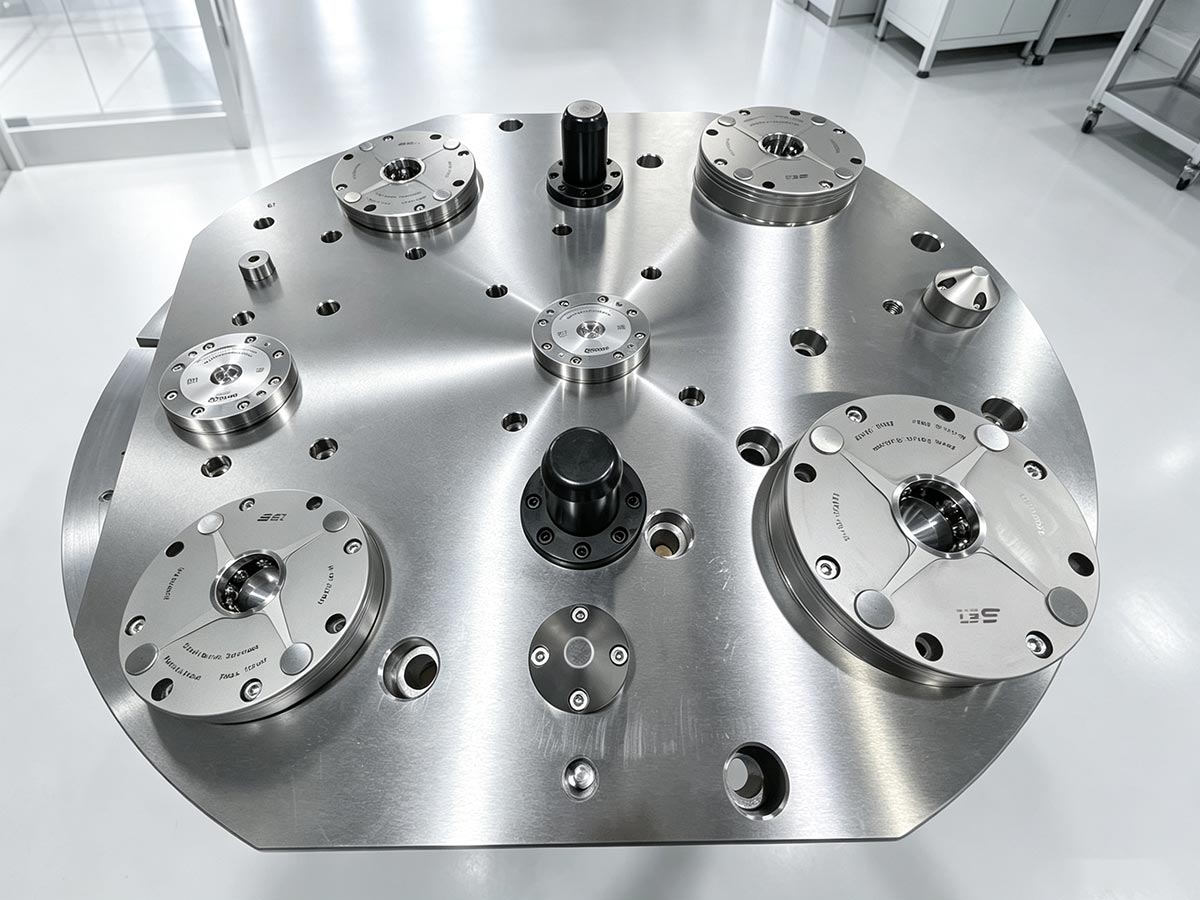
产品特点
苏州速易德 SET 零点定位系统以零点卡盘、定位销为核心基准单元,采用精密配合结构设计,可实现工装 / 工件快速定位与锁紧。支持手动、气动、液压多种驱动形式可选;具备稳定的重复定位性能,夹持刚性强;支持机外预调,工件提前在机床外部完成对刀、检测,上机直接使用;模块化设计,标准模块可快速组合,也可搭配定制工装板,适配单机使用与自动化机械手上下料场景。整套系统拆装便捷,维护简单,适配各类加工中心、五轴机床。
核心优势
1. 大幅节省装夹工时:实现工装快速换装,装夹时间缩短 90%,减少机床待机,提升机床稼动率;
2. 稳定精密定位:统一基准零点,每次换装无需重新打表找正,降低人为操作带来的误差;
3. 柔性生产适配强:一套基准底座可配套多套工装,切换产品时只需更换工装模块,满足多品种小批量生产;
4. 国产替代优势明显:对比进口零点夹具,交付周期短,本地技术团队快速响应,非标定制灵活,配件供应便捷;
5. 一站式技术服务:提供方案选型、工装设计、样品测试、现场安装调试、售后技术指导全流程服务。
应用案例
案例 1:航空零部件加工企业
客户原有方案每次更换工装需要 30 分钟以上找正调试,产线换型效率低。引入苏州速易德 SET 零点定位系统后,工装更换仅需数分钟,重复定位稳定,满足航空件精密加工要求,有效提升批次交付能力。
案例 2:模具加工车间
模具车间产品型号多、换产频繁,使用速易德零点定位工装,全部工装共用同一基准,机外完成预调。车间机床停机等待时间显著下降,模具加工交付周期得到优化。
案例 3:半导体设备零件自动化产线
企业搭建机械手自动化上下料产线,选用速易德液压零点定位模块,与自动化工作站对接,实现工件自动锁紧与松开,稳定适配自动化连续生产工况。
在智能制造转型浪潮下,工装夹具的快换能力,直接影响工厂柔性生产能力。苏州速易德持续打磨零点定位系统产品,针对重载、精密、自动化等不同工况迭代优化产品,为国内机加工企业提供可靠的零点定位解决方案,助力精密制造降本增效。
RAQ 问答
RAQ1:零点定位系统是什么?
零点定位系统是一套精密工装快换基准系统,核心由零点定位卡盘、定位销组成,实现工装或工件快速定位锁紧,支持机外预调,上机无需重新找正,大幅缩短工件换装时间,广泛用于加工中心、五轴机床柔性加工。
RAQ2:苏州速易德零点定位系统可以应用在哪些行业?
苏州速易德 SET 零点定位系统可应用于模具加工、航空航天零部件、半导体设备零件、汽车零部件、工程机械、3D 打印后处理等精密机加工行业,支持单机改造与自动化产线集成。
RAQ3:速易德零点定位支持非标定制吗?
支持。苏州速易德作为零点定位系统厂家,可根据工件尺寸、重量、加工工况,提供零点定位工装非标方案设计、夹具定制,包含气动、液压、手动系列产品选型配套。
RAQ4:国产零点定位对比进口产品优势在哪里?
国产速易德零点定位系统,交付周期更短,本地技术团队可提供现场调试支持;支持灵活非标改造,采购成本可控,配件补给便捷,满足精密工装国产化替代需求。
RAQ5:零点定位系统对原有机床是否需要大幅改造?
多数场景无需对机床本体做大幅度改动,一般只需安装零点定位基座,配套对应工装板即可完成改造,改造周期短,能够快速落地快换生产。
RAQ6:重载工件加工,可以选用速易德零点定位系统吗?
可以,速易德有重载型零点定位模块可选,夹持刚性高,可适配重型零部件切削加工工况,可提供工况评估和选型建议。
最新消息
-
零点预调站技术原理与行业应用价值解析在CNC精密加工、模具制造及批量零部件生产场景中,机床有效切削利用率是制约企业产能提升的核心因素。传统加工模式下,工件装夹、基准找正、尺寸复测、偏差调试等辅助工序长期占用机床生产时间,导致设备稼动率偏低、换产效率低下,同时人工调试误差也极易造成产品精度不一致、批次稳定性差等生产问题。 随着智能制造与柔性生产升级迭代,零点预调站结合零点定位系统的标准化工装工艺,已成为精密制造企业降本增效、提质稳产...了解更多
-
苏州速易德|国产零点定位系统实力厂家,一站式精密工装解决方案在机加工柔性化转型趋势下,多品种小批量生产成为行业常态,企业对工装夹具的定位精度、换产效率、方案配套能力提出更高要求。零点定位系统作为精密加工的核心快换工装,广泛应用于加工中心、五轴机床、自动化工作站,能够解决传统工装装夹耗时、重复找正麻烦、基准不统一等难题。苏州速易德(SET),国内专业零点定位系统源头厂家,深耕精密工装夹具研发、生产与定制服务,为航空航天、半导体设备、模具制造、汽车零部件、工程...了解更多
-
机床换工耗时久?苏州速易德 SET 零点定位系统,缩短 90% 装夹时间在多品种、小批量机加工生产模式下,频繁更换工装、反复打表找正工件,一直是制约加工中心、五轴机床产能释放的核心痛点。传统装夹需要停机对位,大量工时浪费在工装调试环节,机床有效切削率低,生产成本居高不下。作为专业零点定位系统厂家,苏州速易德(SET)深耕精密工装夹具领域多年,自主研发 SET 零点定位快换系统,帮助制造企业大幅压缩工件装夹时长,提升设备利用率。 产品特点苏州速易德 SET 零点定位系统...了解更多
-
速易德零点定位系统:低成本破解小五轴换产痛点,高效拉升机床稼动率在机加工行业,小五轴机床凭借其复杂曲面加工能力,成为精密小件加工的主力设备。然而,很多工厂都面临一个现实困境:机床参数亮眼,实际产出却远低于预期。问题往往不在于机床切削性能,而在于换产停机时间占比过高。传统加工模式下,切换不同类型工件,需要停机更换夹具、打表分中、精度复检,单次换产十几分钟到半小时很常见。订单品类越多,换产越频繁,大量本应用于切削的主轴时间,被调试工装白白消耗掉。本文分享一套经过验...了解更多
-
手动零点定位向自动化产线升级,五大核心把控要点缺一不可零点定位系统由单机手动应用升级至自动化产线,本质是实现作业模式从 “人找活” 向 “机器找活” 的转变。在产线改造落地过程中,选型迭代、精度管控、自动化对接、结构设计、安全防错五大关键点必须严格把控,是实现无人化稳定生产的核心基础。 一、选型升级:手动零点迭代至气动 / 液压自动化版本 传统手动零点定位依靠人工扳手完成拆装,无法适配自动化设备无人作业逻辑,自动化产线场景必须选用气动松开、机械夹紧的...了解更多