
 English
 русский
 Español
 中文简体
航空装备零部件具备材料难加工、结构复杂、精度指标严苛、单件价值高、多品种小批量的典型特征。五轴机床作为核心加工设备,采购成本高昂,但大量生产时间消耗在工件装夹、打表找正、复测调整等机内辅助工序,有效切削率长期偏低。同时人工调试带来的装夹偏差,一旦流入切削环节,极易造成昂贵锻件、机匣类零件直接报废。
基于航空制造的生产痛点,零点预调站 + 零点定位系统的机外预调工艺,逐步成为国内航空零部件工厂柔性升...
了解更多
零点定位重切削会晃动吗?重加工工况该怎么选型?
零点定位系统在合理选型、规范安装的前提下,完全可以胜任重切削加工,不会出现晃动;但如果选型偏小、基板刚性不足、安装工艺不到位,重切削产生的径向切削力、扭矩、振动,就会造成托盘微位移、让刀、震刀,表现为工装晃动、尺寸漂移、加工表面出现震纹。
很多车间会存在误区,认为零点定位只适合轻型精加工。实际上零点定位能否应对重载粗加工,并不单纯看单元本身的重复定位精度,更多取决于锁紧力、结构刚性、基板配置、单元布局以及安装基础。下面分析晃动产生的主要诱因,并梳理重加工工况完整选型与落地要点。
一、重切削工况出现晃动、微位移的主要原因
-
零点单元规格选型偏小,锁紧力储备不足 选用小规格零点单元应对大余量粗加工,实际切削扭矩、侧向力超过系统允许负载。重切削过程受冲击载荷,托盘发生微量退让,出现晃动、让刀,造成零件尺寸超差。
-
零点基板刚性不足,基板受力形变
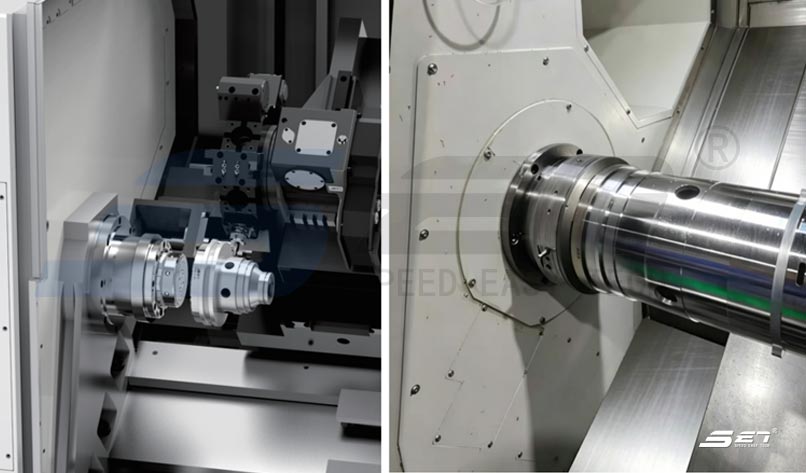 基板厚度不足、材质刚性差,重切削受力发生弯曲形变。即便零点单元本身性能达标,托盘依旧会随基板产生摆动偏移。老旧机床工作台本身平面度差,未做找平刮研,进一步放大形变问题。
-
零点单元布局不合理,抗扭能力不足 工件偏重、切削力矩大,零点单元布置过于靠近中心,支撑跨距过小,无法抵抗侧向切削扭矩,托盘发生轻微偏转。
-
安装工艺不规范 仅依靠 T 型槽螺栓压紧基板,缺少定位销止位;螺栓扭矩不一致,基板存在内应力;定位面残留切屑杂质,托盘虚接触,重切时发生位移。
-
气源与机构隐患 气动零点供气压力不足、压力波动,单元处于半锁紧状态;钢珠磨损、内部有油泥卡滞,锁紧机构无法完全到位,受切削冲击后产生晃动。
二、重切削工况零点定位系统选型要点
1. 优先核算锁紧力,预留充足安全余量
根据工件、托盘总重量,结合实际切削力、切削扭矩计算负载,选型时锁紧力建议预留 1.5‑2 倍安全系数,严禁满负载使用。重切削优先选用大规格零点单元,不建议小规格单元勉强重载使用。
弹簧机械自锁结构为优先选择,实现断气依旧保持锁紧力,规避加工中途断气带来安全风险。
2. 基板必须保证高刚性
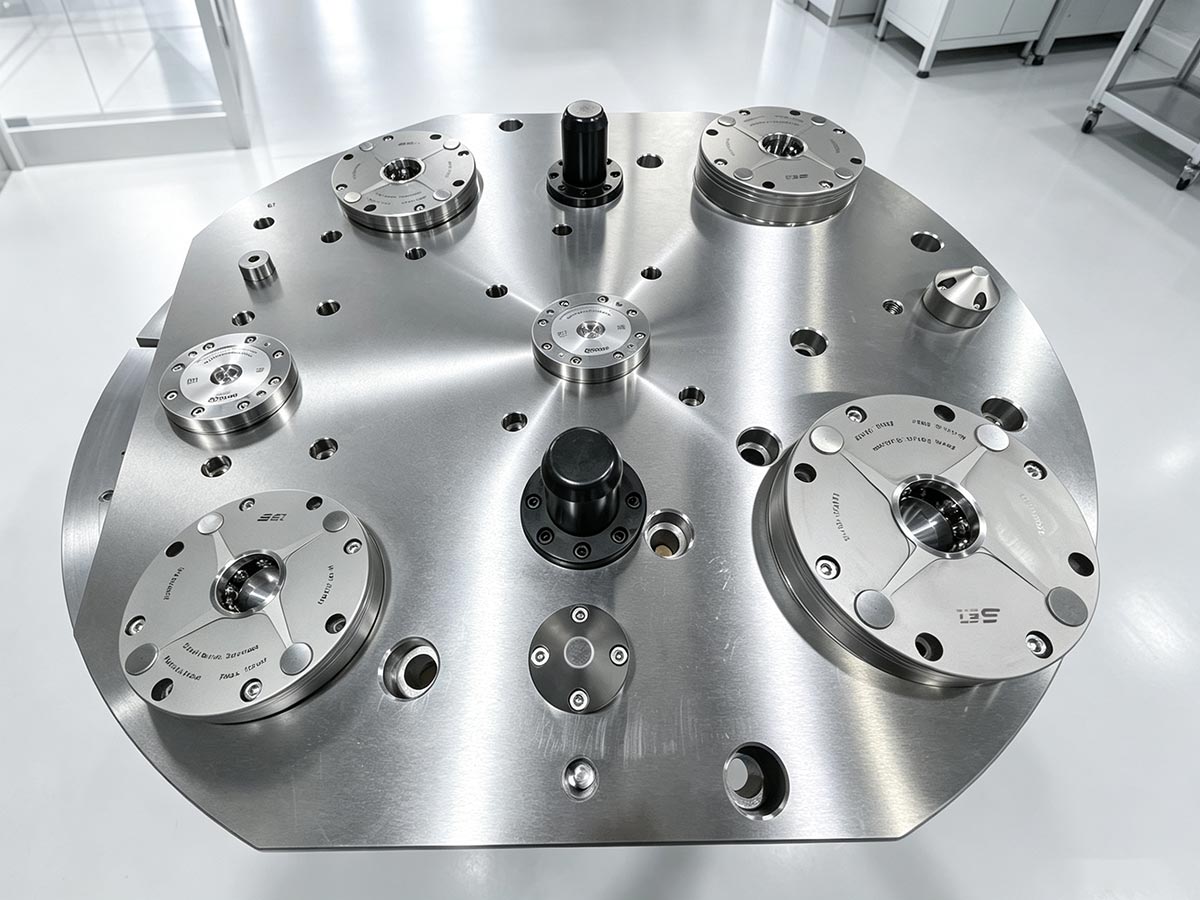
重加工工况不建议使用薄型基板,选用加厚高刚性合金钢基板;基板安装到机床工作台,不能只依靠螺栓压紧,需要做精磨或刮研找平,加装定位销抵抗切削扭矩,防止基板滑移偏移。大工件加工时可适当增加加强支撑点,减少基板受力形变。
3. 零点单元布局优化,提升抗扭性能
- 尽量将零点单元向托盘外围布置,增大支撑跨距,提升整体抗扭转能力;
- 重载托盘优先采用四点锁紧布局,避免两点布局;工件重量偏心严重时,可增加零点单元数量分担载荷;
- 区分定位拉钉与锁紧拉钉,合理设置防转销,消除托盘旋转自由度。
4. 结构与功能配置选择
重切削工况优先选用钢珠抱紧式、锥面 + 端面双面贴合锁紧结构,受力均匀,抗剪切、抗振动性能更好,减少微位移风险。
优先选用带锁紧确认传感器的零点单元,加工前检测单元是否完全锁紧,未锁紧禁止启动主轴,规避半锁紧状态下启动加工造成晃动故障。
机床气源配置过滤三联件,保证气源压力稳定在 0.5‑0.7MPa,避免气压波动造成锁紧力不足。
5. 托盘与工装板要求
重切削使用的托盘工装板要保证足够厚度,选用高强度材质,薄工装板受力翘曲变形;定期检测托盘平面度与拉钉孔磨损情况,出现变形、磨损及时修复或更换。
三、重切削现场使用注意事项
- 加工前务必清理零点单元定位面、托盘贴合底面,铁屑、杂质会造成虚接,重切下直接引发晃动漂移;
- 严格按照厂家扭矩规范锁紧基板螺栓、拉钉,使用扭矩扳手对角锁紧,禁止暴力拧动;
- 定期维护保养零点单元,加注专用润滑脂,及时清理内部油泥、碎屑,防止钢珠卡滞磨损;
- 重切削新方案投产前,做负载试切验证,打表检测加工过程托盘是否存在微位移,确认稳定后再批量投产。
结语
零点定位系统不是只能用于轻切削精加工,只要做好负载核算、高刚性基板配置、合理布局、规范安装维护,完全可以稳定应对不锈钢、合金钢、模具钢等大余量重切削加工。重加工工况出现晃动,大多不是零点单元本身精度不足,而是选型、基板、安装布局环节出现短板。把刚性、锁紧力、安装基础放在优先位置,才能兼顾快换效率与重载加工稳定性。
最新消息
-
零点预调站技术原理与行业应用价值解析在CNC精密加工、模具制造及批量零部件生产场景中,机床有效切削利用率是制约企业产能提升的核心因素。传统加工模式下,工件装夹、基准找正、尺寸复测、偏差调试等辅助工序长期占用机床生产时间,导致设备稼动率偏低、换产效率低下,同时人工调试误差也极易造成产品精度不一致、批次稳定性差等生产问题。 随着智能制造与柔性生产升级迭代,零点预调站结合零点定位系统的标准化工装工艺,已成为精密制造企业降本增效、提质稳产...了解更多
-
苏州速易德|国产零点定位系统实力厂家,一站式精密工装解决方案在机加工柔性化转型趋势下,多品种小批量生产成为行业常态,企业对工装夹具的定位精度、换产效率、方案配套能力提出更高要求。零点定位系统作为精密加工的核心快换工装,广泛应用于加工中心、五轴机床、自动化工作站,能够解决传统工装装夹耗时、重复找正麻烦、基准不统一等难题。苏州速易德(SET),国内专业零点定位系统源头厂家,深耕精密工装夹具研发、生产与定制服务,为航空航天、半导体设备、模具制造、汽车零部件、工程...了解更多
-
机床换工耗时久?苏州速易德 SET 零点定位系统,缩短 90% 装夹时间在多品种、小批量机加工生产模式下,频繁更换工装、反复打表找正工件,一直是制约加工中心、五轴机床产能释放的核心痛点。传统装夹需要停机对位,大量工时浪费在工装调试环节,机床有效切削率低,生产成本居高不下。作为专业零点定位系统厂家,苏州速易德(SET)深耕精密工装夹具领域多年,自主研发 SET 零点定位快换系统,帮助制造企业大幅压缩工件装夹时长,提升设备利用率。 产品特点苏州速易德 SET 零点定位系统...了解更多
-
速易德零点定位系统:低成本破解小五轴换产痛点,高效拉升机床稼动率在机加工行业,小五轴机床凭借其复杂曲面加工能力,成为精密小件加工的主力设备。然而,很多工厂都面临一个现实困境:机床参数亮眼,实际产出却远低于预期。问题往往不在于机床切削性能,而在于换产停机时间占比过高。传统加工模式下,切换不同类型工件,需要停机更换夹具、打表分中、精度复检,单次换产十几分钟到半小时很常见。订单品类越多,换产越频繁,大量本应用于切削的主轴时间,被调试工装白白消耗掉。本文分享一套经过验...了解更多
-
手动零点定位向自动化产线升级,五大核心把控要点缺一不可零点定位系统由单机手动应用升级至自动化产线,本质是实现作业模式从 “人找活” 向 “机器找活” 的转变。在产线改造落地过程中,选型迭代、精度管控、自动化对接、结构设计、安全防错五大关键点必须严格把控,是实现无人化稳定生产的核心基础。 一、选型升级:手动零点迭代至气动 / 液压自动化版本 传统手动零点定位依靠人工扳手完成拆装,无法适配自动化设备无人作业逻辑,自动化产线场景必须选用气动松开、机械夹紧的...了解更多