
 English
 русский
 Español
 中文简体
航空装备零部件具备材料难加工、结构复杂、精度指标严苛、单件价值高、多品种小批量的典型特征。五轴机床作为核心加工设备,采购成本高昂,但大量生产时间消耗在工件装夹、打表找正、复测调整等机内辅助工序,有效切削率长期偏低。同时人工调试带来的装夹偏差,一旦流入切削环节,极易造成昂贵锻件、机匣类零件直接报废。
基于航空制造的生产痛点,零点预调站 + 零点定位系统的机外预调工艺,逐步成为国内航空零部件工厂柔性升...
了解更多
柔性制造的工装底座|零点定位如何打通单件加工到无人产线
摘要:随着五轴、车铣复合、柔性单元大规模普及,机加工行业正在由单件小批量生产向自动化、无人化产线迭代。零点定位系统不再仅仅是一套快换夹具,而是打通单件试制、小批量生产到黑灯产线升级的工装底层基础,成为高端精密加工不可或缺的核心载体。
多品种、小批量已经成为当前机加工行业的主流生产形态。不少制造企业完成主机设备升级,引进五轴加工中心、车铣复合机床,但生产瓶颈却转移到工装装夹环节。单件试制阶段反复打表找正,小批量生产换产耗时长;规划自动化产线时,缺少统一可靠的工装基准接口,高端机床的设备价值无法充分释放。
采用传统压板、分体式夹具作业,每次更换工件、工装,都需要人工完成分中、找正、对刀操作,非切削时间占比居高不下。单件加工时,可以依靠技工经验保障生产;当订单切换频繁、生产规模扩大,向托盘流转、机器人上下料的自动化产线升级时,如果没有统一基准,自动化生产便很难落地。
零点定位系统的核心价值,就在于提供一套标准化、可复用、微米级稳定的工装基准,串联起单件打样、中小批量加工、多工位柔性单元到 24 小时无人产线的完整生产链路。
一、单件与小批量生产:改善装夹效率,保障精度一致性
在单件试制、定制打样业务中,传统加工模式大量时间耗费在打表找正、分中对刀环节。零点定位系统建立起固定不变的工装基准,工装板一次性完成基准设定,首件调试完成之后,后续工件拆装仅需锁紧托盘,不再重复校正基准。
模具返修、工件二次加工时,工件重新装夹依然可以沿用原有零点基准,规避多次拆装带来的累积定位偏差,弱化操作人员经验对加工结果的影响,保障单件及小批量工件尺寸一致性。面对订单频繁切换,工装换产时间由几十分钟缩短至十几秒,大幅减少机床非切削待机时间,提升设备实际利用率。
二、批量柔性生产:搭建标准化托盘工装体系
进入批量加工阶段,零点定位构建的标准化托盘体系价值进一步凸显。不同工件、各类夹具统一适配零点基座接口,实现工装模块化管理。配合机外预调站,可在机床外部完成工件装夹与检测,机床本体专注切削作业,实现机内加工、机外调机同步开展,有效提升机床稼动率。
系统自带偏心补偿、高刚性锁紧结构,可适配重切削工况,兼顾锁紧刚性与装夹容错能力,既可以服务模具、精密零部件加工,也能够承载重载工件,覆盖从轻载精密加工到重型切削的各类工况。
三、自动化无人产线:柔性产线重要硬件底座
想要落地机器人上下料、托盘库流转、黑灯无人加工,仅依靠机床与机械手并不足够,还需要自动化设备可以识别、稳定复用的工装接口,零点定位系统正是这套底层载体。
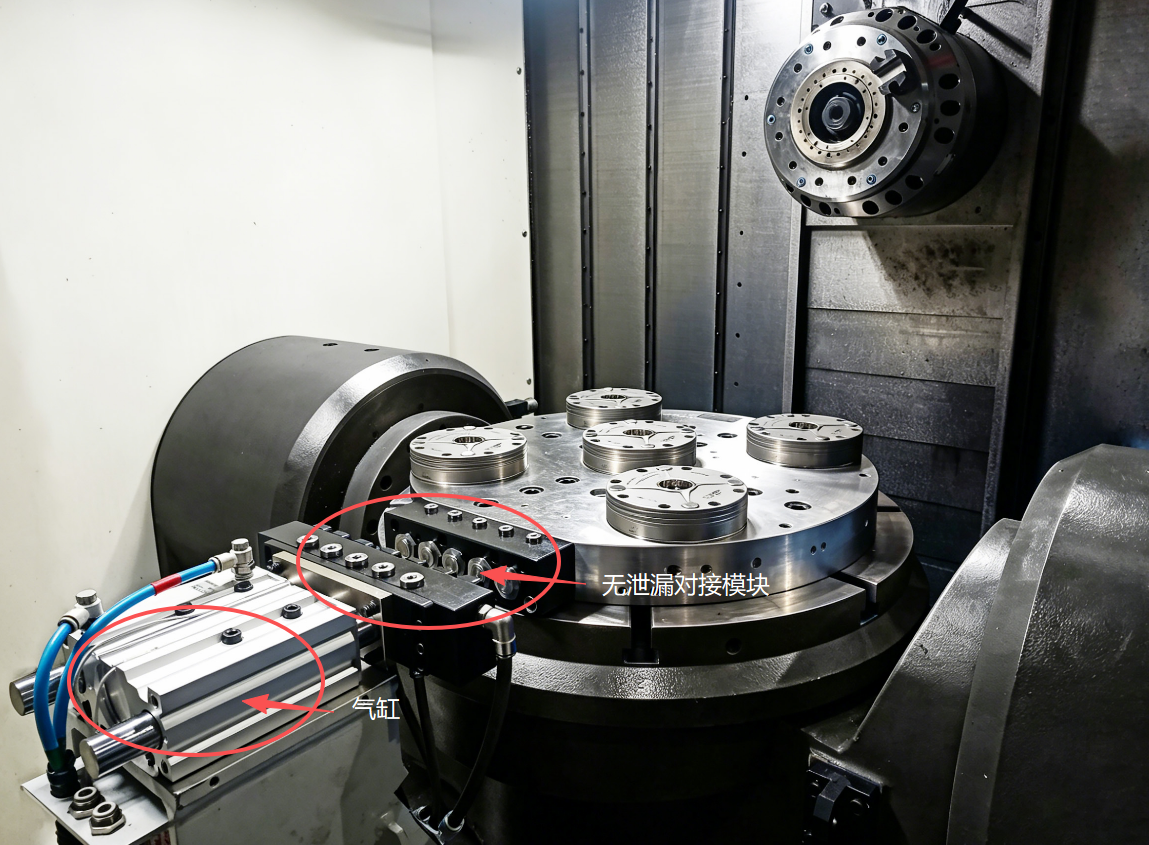
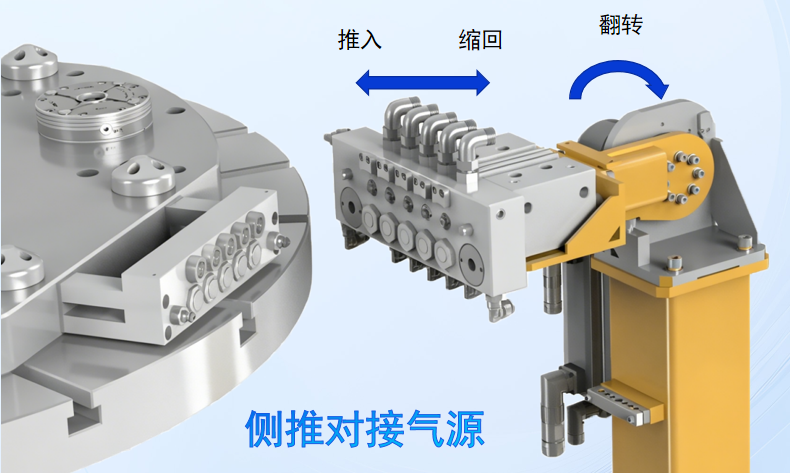
依托统一零点基准,机器人完成托盘自动定位锁紧;搭配气源自动对接模块、夹紧状态信号检测,实现托盘夹具气动回路自动通断,完成工件自动夹紧与松开。整套单元与机床 PLC、机器人控制系统联动闭环运行,省去人工插拔气管、人工找正操作,支撑多托盘轮换、连续无人加工。
不管是全新规划柔性产线,还是对存量数控机床实施自动化改造,零点定位都是改造落地的前置条件。缺少统一基准,自动化产线容易出现基准偏移、装夹故障,难以实现长期稳定运行。
四、国产工装持续升级,基准能力决定制造上限
过去,高端零点定位装备主要依靠海外供应。近些年国产零点定位技术快速迭代,在重复定位精度、锁紧刚性、长期稳定性、非标方案适配能力方面不断取得突破,能够覆盖从单件试制到大型自动化单元的各类应用场景。
需要明确的是,高端机加工升级不等同于采购高端机床。主机设备决定加工能力,工装基准决定设备性能能否充分发挥。零点定位作为柔性工装底层平台,向上承接各类夹具与工件,向下对接机床与自动化设备,完成单件、小批量、大批量自动化生产的平滑过渡。
结语
从单件打样、多品种混线生产,升级到黑灯自动化产线,制造升级是循序渐进的过程。零点定位早已不再只是简单的快换夹具,而是高端机加工实现柔性制造的标配底层逻辑。依靠标准化工装基准打通全生产流程,才能释放高端 CNC 设备的潜力,助力制造企业在多品种小批量的市场环境下,同步提升生产效率与产品品质。
最新消息
-
零点预调站技术原理与行业应用价值解析在CNC精密加工、模具制造及批量零部件生产场景中,机床有效切削利用率是制约企业产能提升的核心因素。传统加工模式下,工件装夹、基准找正、尺寸复测、偏差调试等辅助工序长期占用机床生产时间,导致设备稼动率偏低、换产效率低下,同时人工调试误差也极易造成产品精度不一致、批次稳定性差等生产问题。 随着智能制造与柔性生产升级迭代,零点预调站结合零点定位系统的标准化工装工艺,已成为精密制造企业降本增效、提质稳产...了解更多
-
苏州速易德|国产零点定位系统实力厂家,一站式精密工装解决方案在机加工柔性化转型趋势下,多品种小批量生产成为行业常态,企业对工装夹具的定位精度、换产效率、方案配套能力提出更高要求。零点定位系统作为精密加工的核心快换工装,广泛应用于加工中心、五轴机床、自动化工作站,能够解决传统工装装夹耗时、重复找正麻烦、基准不统一等难题。苏州速易德(SET),国内专业零点定位系统源头厂家,深耕精密工装夹具研发、生产与定制服务,为航空航天、半导体设备、模具制造、汽车零部件、工程...了解更多
-
机床换工耗时久?苏州速易德 SET 零点定位系统,缩短 90% 装夹时间在多品种、小批量机加工生产模式下,频繁更换工装、反复打表找正工件,一直是制约加工中心、五轴机床产能释放的核心痛点。传统装夹需要停机对位,大量工时浪费在工装调试环节,机床有效切削率低,生产成本居高不下。作为专业零点定位系统厂家,苏州速易德(SET)深耕精密工装夹具领域多年,自主研发 SET 零点定位快换系统,帮助制造企业大幅压缩工件装夹时长,提升设备利用率。 产品特点苏州速易德 SET 零点定位系统...了解更多
-
速易德零点定位系统:低成本破解小五轴换产痛点,高效拉升机床稼动率在机加工行业,小五轴机床凭借其复杂曲面加工能力,成为精密小件加工的主力设备。然而,很多工厂都面临一个现实困境:机床参数亮眼,实际产出却远低于预期。问题往往不在于机床切削性能,而在于换产停机时间占比过高。传统加工模式下,切换不同类型工件,需要停机更换夹具、打表分中、精度复检,单次换产十几分钟到半小时很常见。订单品类越多,换产越频繁,大量本应用于切削的主轴时间,被调试工装白白消耗掉。本文分享一套经过验...了解更多
-
手动零点定位向自动化产线升级,五大核心把控要点缺一不可零点定位系统由单机手动应用升级至自动化产线,本质是实现作业模式从 “人找活” 向 “机器找活” 的转变。在产线改造落地过程中,选型迭代、精度管控、自动化对接、结构设计、安全防错五大关键点必须严格把控,是实现无人化稳定生产的核心基础。 一、选型升级:手动零点迭代至气动 / 液压自动化版本 传统手动零点定位依靠人工扳手完成拆装,无法适配自动化设备无人作业逻辑,自动化产线场景必须选用气动松开、机械夹紧的...了解更多